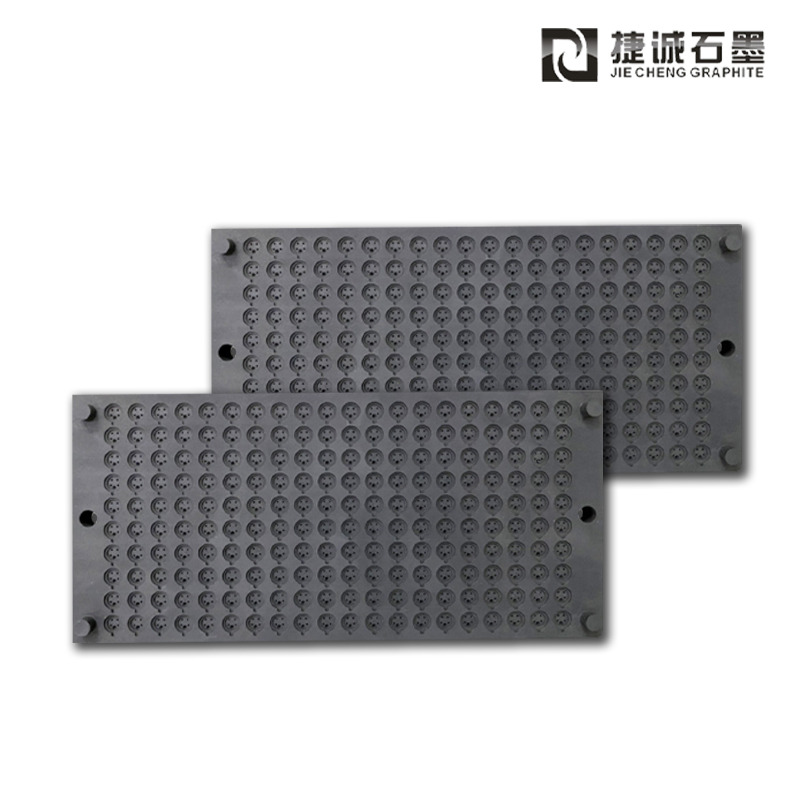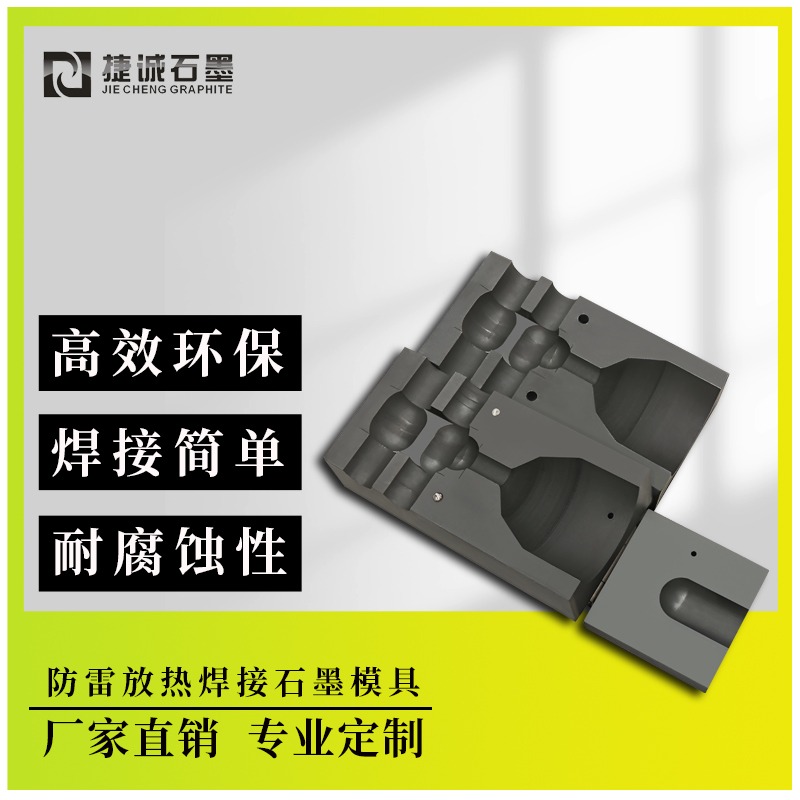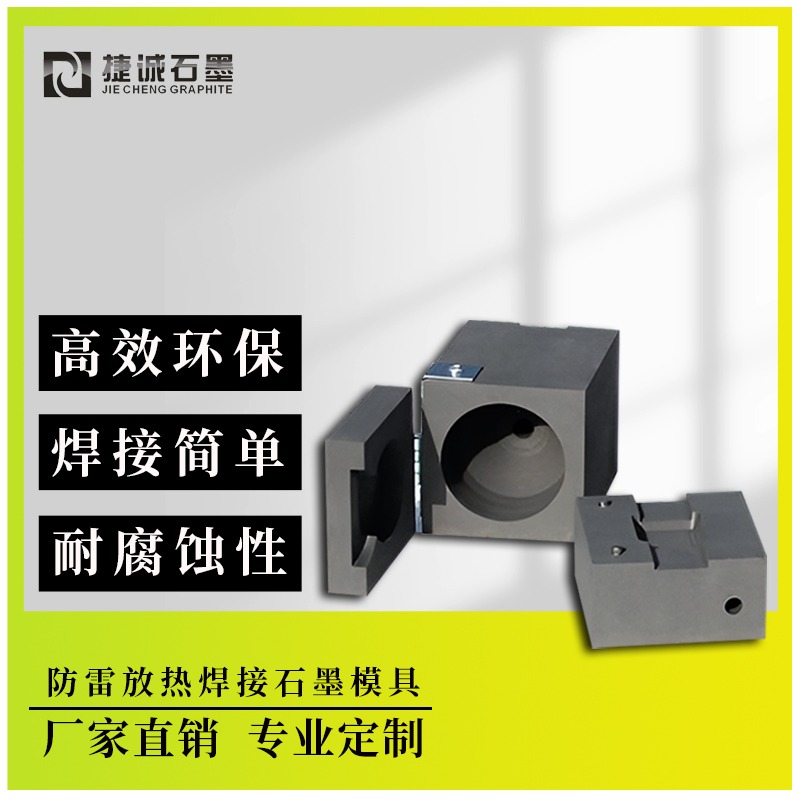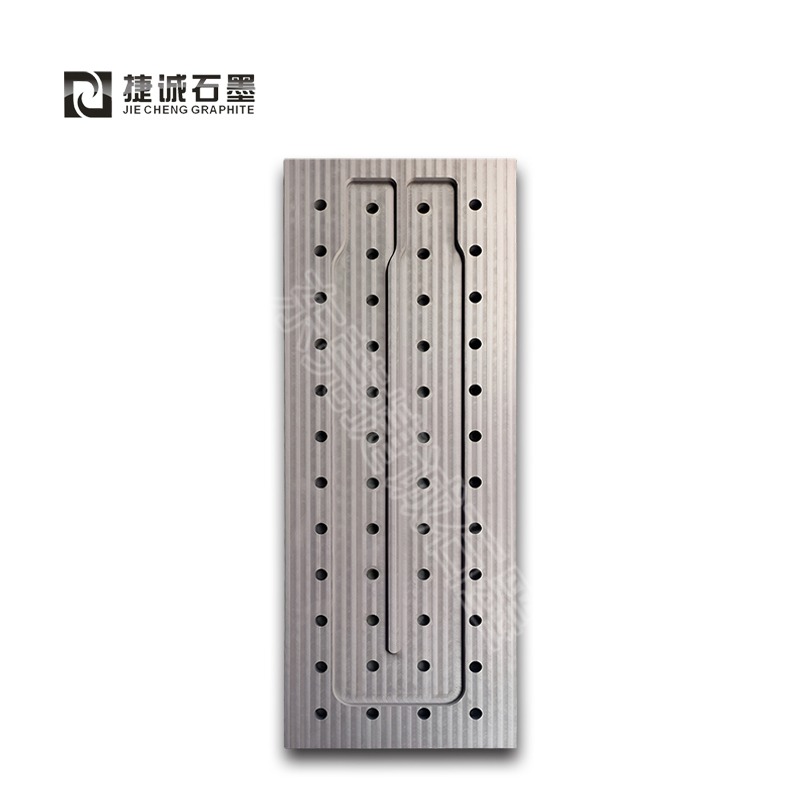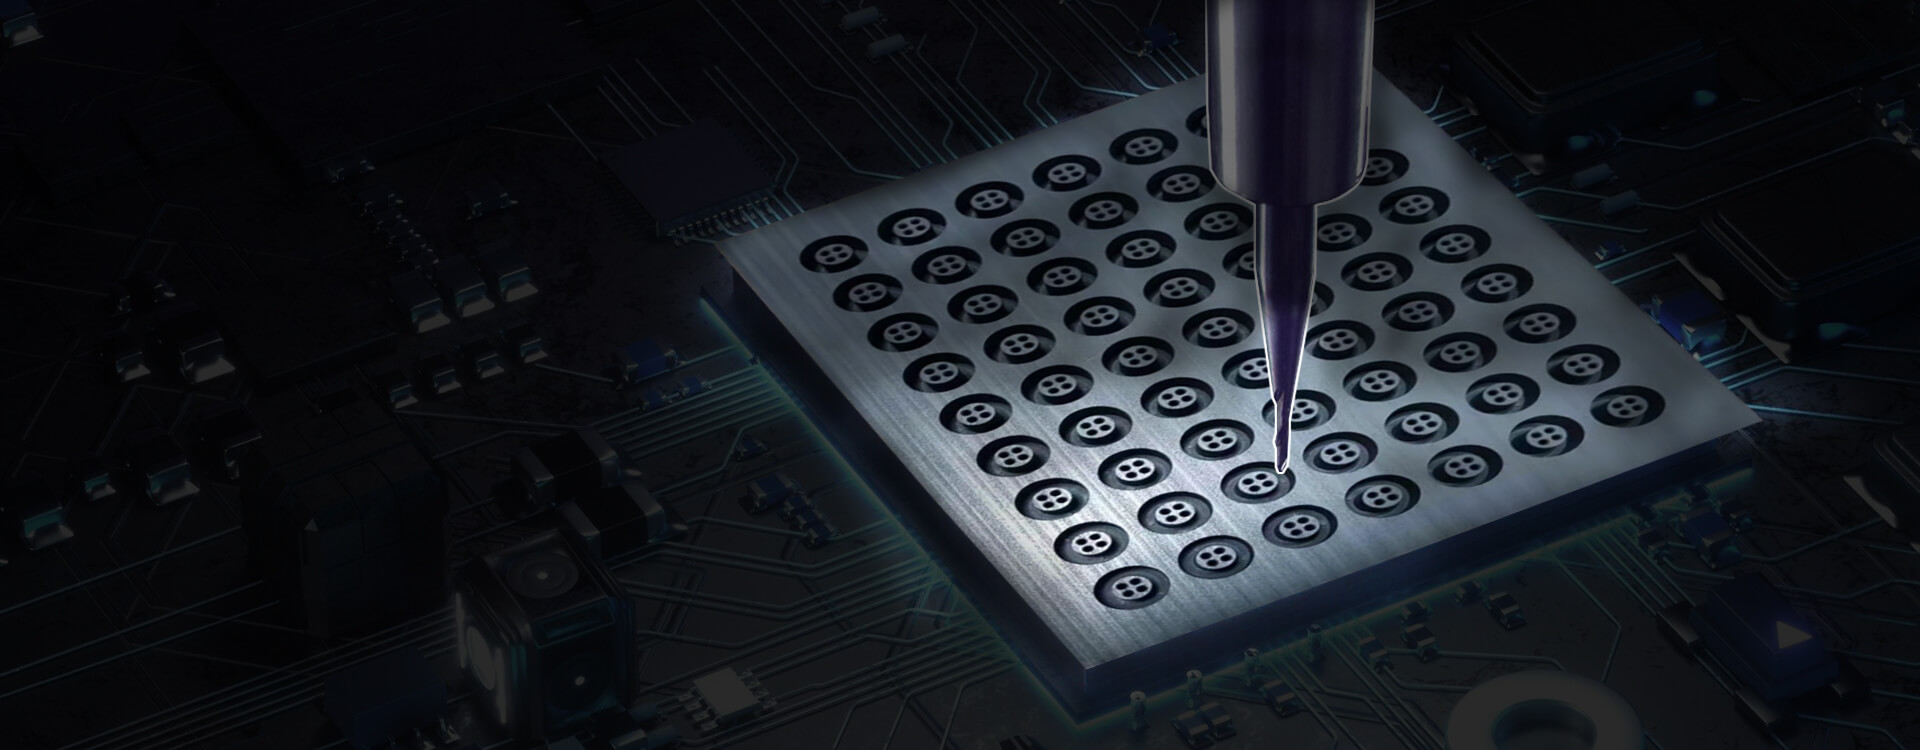

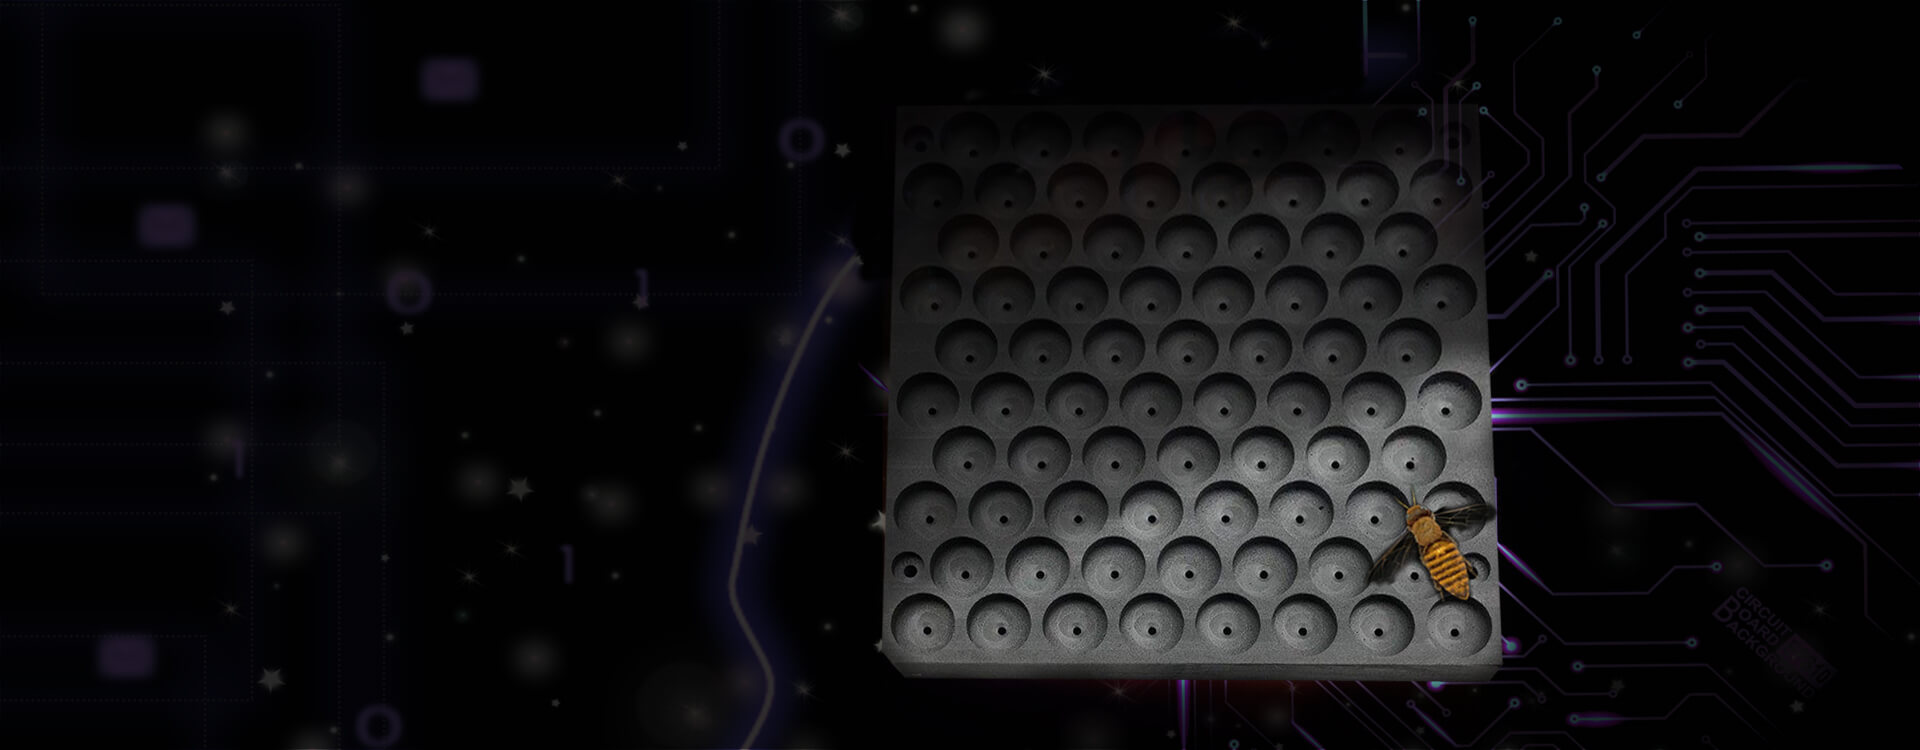
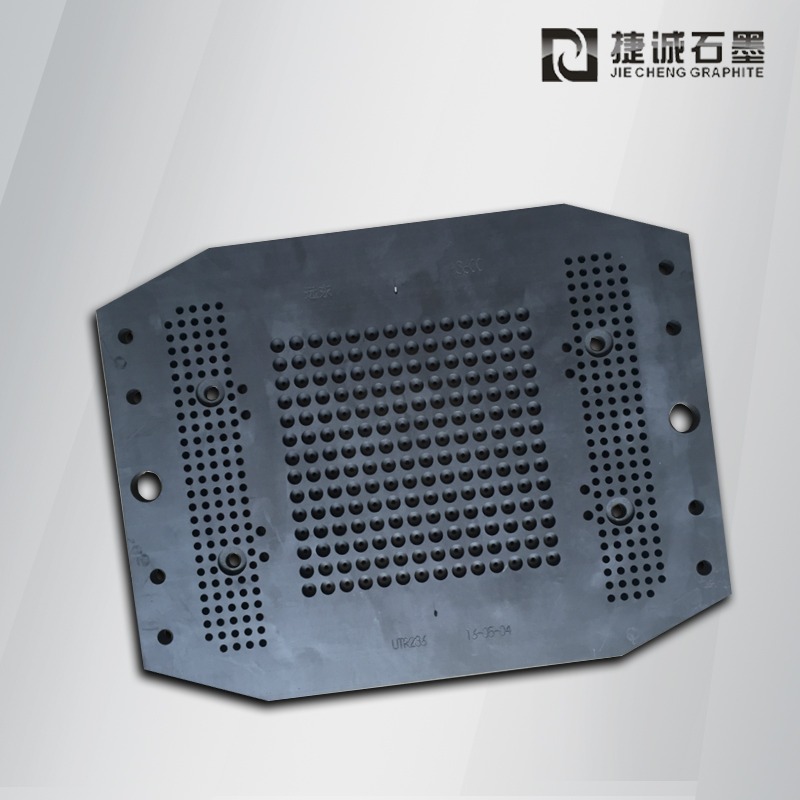
电子烧结石墨模具
电子烧结石墨模具作业原理(热压/放电等离子SPS烧结)
中心一句话:石墨模具一身二用,既是束缚粉体成型的型腔工装,又是导电发热体;通电靠焦耳热升温,一起施加轴向压力,在真空/维护气氛下把电子粉体压制成细密元器件。
石墨为什么能这么作业
高纯细颗粒石墨三大要害特性:
1. 导电、有电阻:大电流流过模具本体,发生焦耳热,模具自身发热,不是外部炉子辐射加热,升温极快、热量会集在样品邻近;
2. 耐高温、低膨胀、抗热震:真空下可耐1000~1800℃,冷热交替不容易开裂;
3. 高温化学慵懒:不与电子陶瓷、金属粉体反响,杂质少,不会污染电子元件;自带润滑,便于脱模。
完整作业流程
1. 装料拼装:石墨阴模+上下石墨压头组成整套模具;型腔内部铺一层石墨纸,阻隔粉体,避免高温粘模;填入电子粉体(MLCC、功率半导体、磁性材料、金属粉末等)。
2. 入炉、抽真空/充维护气氛:整套石墨模具装在压机电极之间,封闭腔体,抽真空或者通入慵懒维护气,隔绝空气,避免石墨高温氧化烧损。
3. 通电+加压同步启动(中心阶段):大电流通入石墨模具与压头回路,石墨电阻发生焦耳热,模具快速升温,热量直接传给内部粉体;SPS工艺还会叠加脉冲电流,在粉体颗粒接触点发生微等离子体,加速原子扩散,降低烧结温度、缩短保温时间;液压机持续施加轴向压力(一般十几~50MPa),压力经过石墨压头传递给粉体。
压力+高温一起作用:粉体颗粒发生原子扩散,颗粒之间构成冶金结合,孔隙收缩,粉体细密化,一起被模具型腔束缚成预设形状。
4. 保温保压:按工艺恒温恒压保持一段时间,完成细密烧结,构成电子元器件坯体。
5. 冷却、泄压、脱模:断电停止加热,模具随炉冷却;温度降到安全区间后泄压,取出模具,分离成品件。
两种干流加热模式
1. 电阻式热压烧结:持续直流/沟通电流,石墨模具整体焦耳发热,多用于金刚石工具、电子陶瓷;
2. SPS放电等离子烧结:脉冲大电流,颗粒间发生微放电,升温速度更快,合适纳米粉体、半导体、新式电子材料。
模具本身承担的3个中心功能
1. 成型型腔:锁定产品外形尺寸(设计时要预先计入粉体烧结收缩率);
2. 发热元件:通电生热,直接给工件供热;
3. 压力载体:传递液压压力,接受高温高压载荷。
常见失效逻辑(辅助了解工况)
氧化:气氛维护失效,高温石墨和氧气反响,模具表面粉化损耗;
热震裂纹:升降温速率过快,模具内外温差发生应力开裂;
粘模:粉体高温渗入石墨孔隙,工件和模具粘连,脱模拉伤产品。