
铜包钢热熔焊石墨模具的结构设计
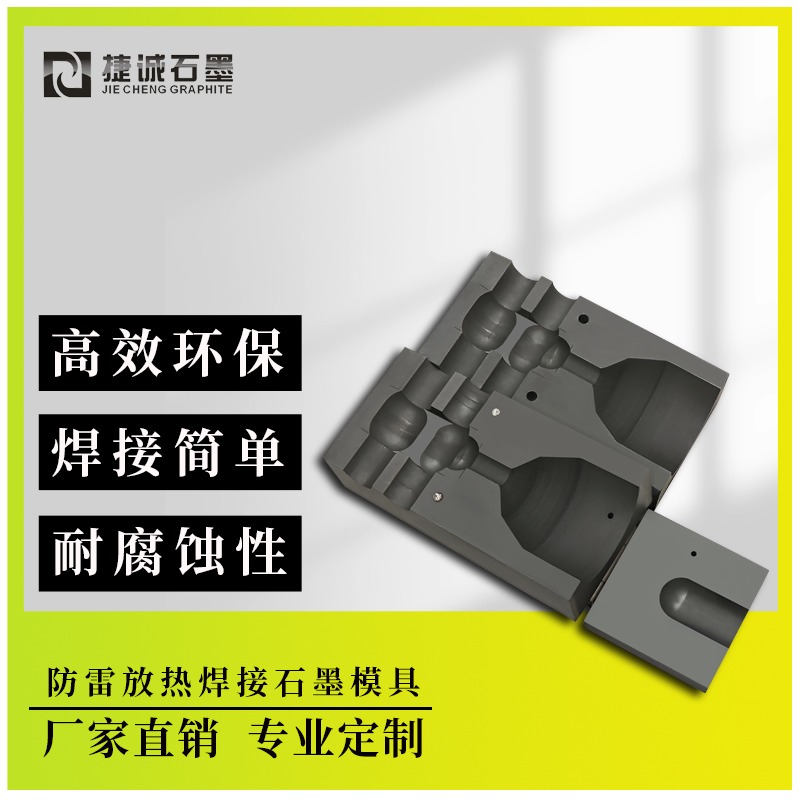
铜包钢热熔焊石墨模具的结构规划需环绕资料特性适配、焊接工艺需求、操作快捷性三大核心打开,其结构一般由模具盖、模腔体、熔接腔、导流槽、模夹及排气体系等模块组成,以下是具体分析:
一、核心结构模块规划
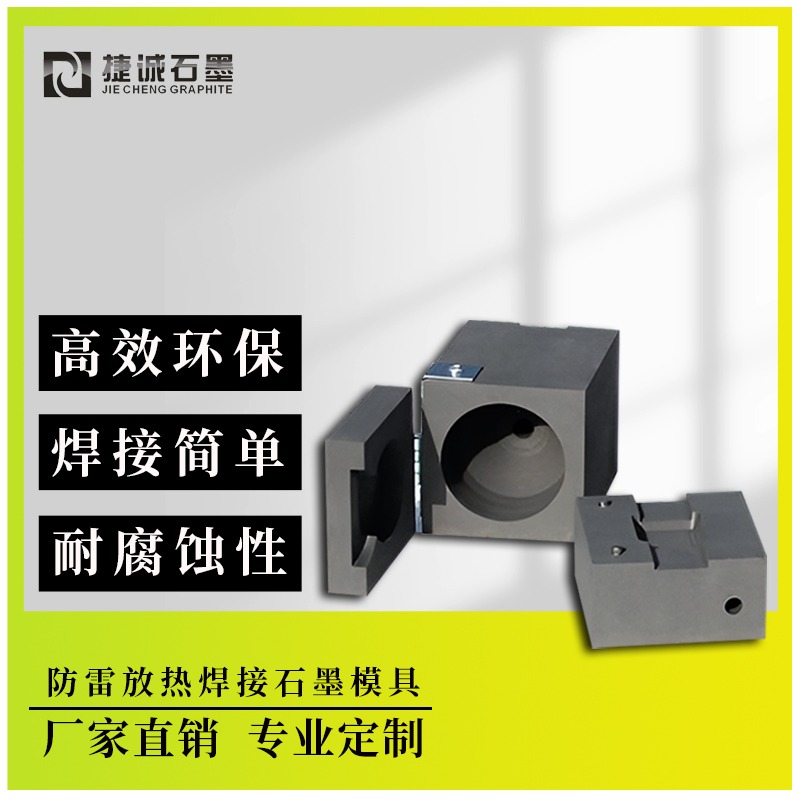
模具盖与焚烧体系
功用:封闭模腔,避免焊接时熔融金属飞溅,同时集成焚烧端口,经过引火粉触发铝热反响(铝与氧化铜反响生成2500℃以上高温)。
规划要害:
选用铰链衔接模盖与模腔体,便于快速开合;焚烧端口需精准对准模腔内引火粉存放区,确保反响瞬间引燃焊料;模盖内侧可增设保温层,削减热量散失,提高反响功率。
模腔体与熔接腔
功用:承载待焊铜包钢导体,经过准确的导体定位设备确保对接面紧密贴合,构成冶金结合。
规划要害:
熔接腔形状:依据焊接需求规划为一字型、十字型或T字型,以习惯不同导体衔接场景;
导体定位设备:选用凹槽或卡扣结构,固定导体位置,避免焊接时移位;
模腔材质:选用高纯石墨(纯度>99%),其耐高温性(>3000℃)、导热性(120-165 W/m·K)和化学稳定性可确保模腔在高温下不变形、不与金属反响。
导流槽与排气体系
功用:
导流槽引导熔融金属从模腔上部流向熔接腔,确保填充均匀;排气孔排出反响发生的气体(如氧化铝蒸汽),避免模腔内压力过高导致迸裂。
规划要害:
导流槽截面需依据金属液流速规划,一般为上宽下窄的梯形,流速先增后减,促进焊渣沉降;排气孔直径控制在1-2mm,数量依据模腔体积确认,确保气体快速排出同时避免金属液走漏。
模夹与固定设备
功用:经过机械压力固定模腔体与模具盖,确保焊接过程中模腔密封性。
规划要害:
选用快速夹具或螺栓衔接,操作时刻<5秒,习惯野外作业需求;模夹需具备足够强度(抗拉强度>50MPa),避免高温下变形。
二、要害规划参数优化
模腔尺寸与导体匹配
模腔内径需依据铜包钢导体直径规划,一般留出0.1-0.5mm间隙,既确保金属液填充又避免过量焊料导致接头脆化。
示例:焊接Φ12mm铜包钢导体时,模腔内径规划为12.2-12.5mm。
焊渣过滤结构
在导流槽与熔接腔衔接处设置环形过滤网(孔径1.0-2.0mm),阻拦大颗粒焊渣(>0.5mm),削减接头内部缺陷。
模腔内壁增设1-3个环形凹槽,进一步沉积残渣,提高金属液纯度。
三、典型应用场景验证
以铁路接地体系铜包钢导体焊接为例:
操作流程:清洁导体表面→装配模具→加入焊料(铝粉+氧化铜)→点燃引火粉→冷却后拆开模具;
效果数据:
接头抗拉强度>200MPa(母材强度90%以上);电阻率<0.1μΩ·m(挨近铜导体);焊接时刻<30秒,功率较机械衔接提高50%。
四、规划优势总结
规划要害 优势
模块化结构 便于快速替换磨损部件(如模腔体),下降维护本钱;
石墨资料选型 耐高温、耐腐蚀,使用寿命>500次焊接,综合本钱低于金属模具;
准确的导体定位 确保焊接接头同轴度<0.1mm,削减触摸电阻;
集成排气与过滤体系 焊接合格率提高至99%以上,削减返工。