
石墨钎焊工装的使用注意事项
在电子制作中运用石墨钎焊工装时,需注意以下事项以保证焊接质量与操作安全:
一、工装运用前的处理
表面清洁
用酒精或丙酮擦洗石墨表面污物,避免杂质影响钎焊质量。若运用银或铜基钎料,需在石墨表面电镀镍、铜,或等离子喷镀钛、锆、二硅化钼,以增强潮湿性。
热处理
初次运用前,将工装在真空钎焊炉中加热至略高于钎焊温度(如比钎焊温度高50-100℃),铲除氧化处理时带入的易挥发成分,避免污染钎焊零件。
结构优化
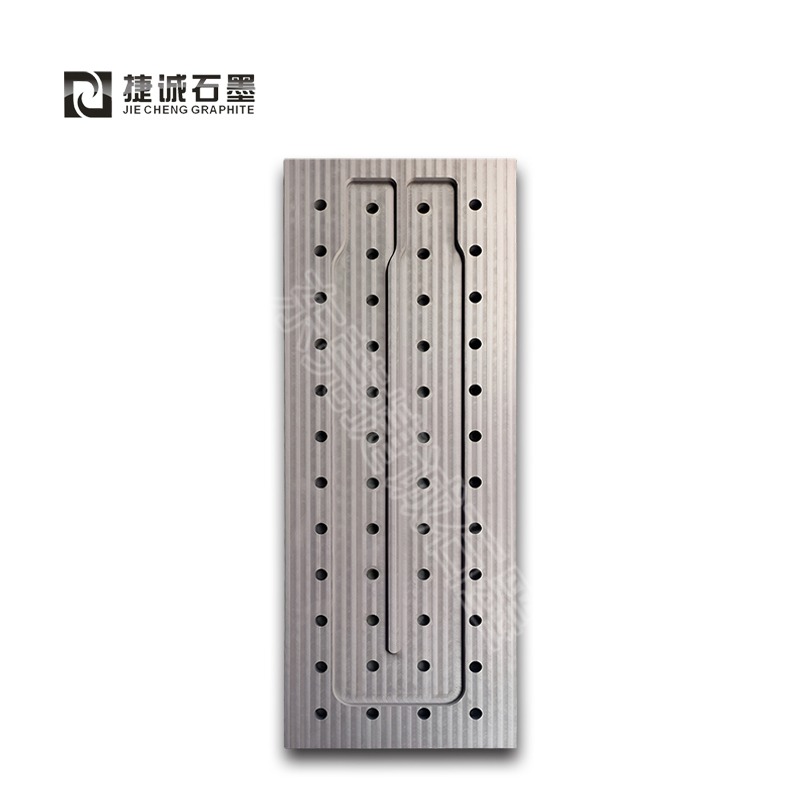
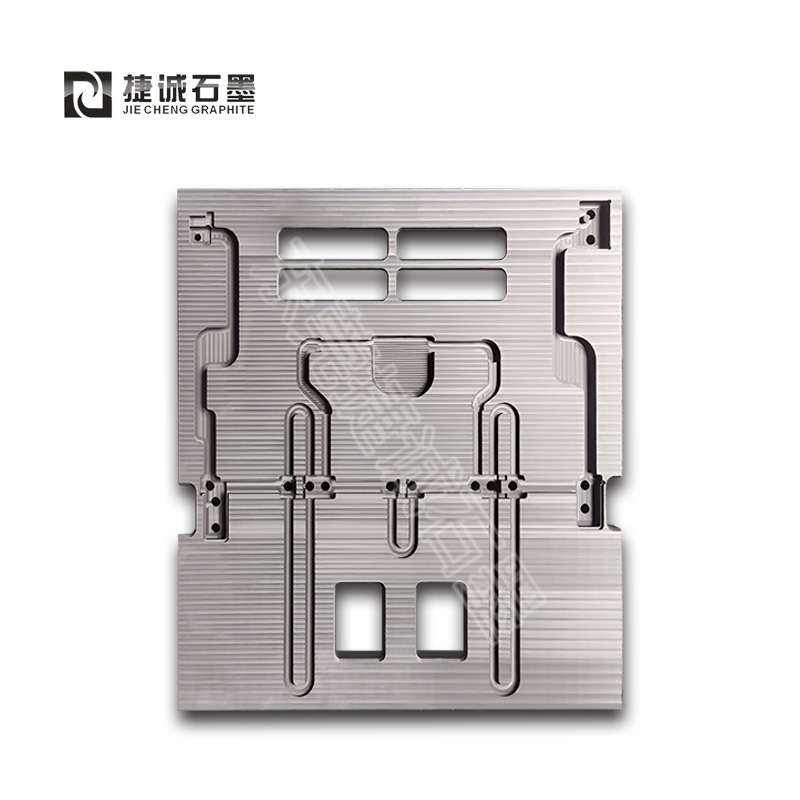
镂空减重:通过镂空设计减少工装热容量,提高升温速率,避免钎料不全熔或漫流。例如,某精密薄壁零件钎焊中,选用镂空工装后单炉装载量从1件提升至4件。
厚度控制:石墨底板和压板厚度应≥10mm,避免钎焊温度下折断。
二、工装材料与结构设计
材料选择
导热性与热容量:优先选用导热性好、比热容小的材料(如铬镍铁合金、镍高温合金)。石墨的导热系数接近1Cr18Ni9Ti钢,且密度低(2.26kg/m3),适合作为平面度要求高的钎焊组件底板和压板。
热膨胀系数匹配:与被焊件热膨胀系数邻近,减少热应力。例如,钎焊热膨胀系数大的金属时,可用钼或钛作中心缓冲层,吸收热应力,避免石墨开裂。
结构刚性
夹紧力控制:选用弹性压紧办法(如几字形弹簧压片),厚度0.6-1mm的1Cr18Ni9Ti钢弹簧压片较适宜,避免加热时装夹力懈怠或过大导致压坑。
缝隙控制:工装应保证钎焊组件间缝隙最小,以便毛细吸附熔化钎料。缝隙过大易导致漏焊,缝隙过小则钎料流入困难。
热反射与导热优化
表面处理:对反射率高的工装进行发黑或氧化处理,增强热辐射吸收功率。
材料组合:用质量轻的石墨部分取代不锈钢作衬板压板,既保证热刚度,又减少热容量。
三、钎焊工艺参数控制
温度办理
均匀加热:使钎焊接头温度根本均匀,避免局部过热导致石墨或聚晶材料开裂。例如,某型航空发动机单晶叶片钎焊中,通过分阶段升温(500℃后快速升温)和均匀控温,使接头剩余应力下降40%。
冷却速率:缓慢开释热应力,避免冷速过快导致开裂。例如,某型钛合金人工关节钎焊中,控制冷却速率使焊接合格率提升至99%。
钎料与钎剂选择
钎料匹配:根据运用温度选择钎料。例如,400℃以下选用银基或铜基钎料,400-800℃选用金基、钯基钎料,800-1000℃选用镍基或钴基钎料。
钎剂运用:钎焊过程中产生的烟雾和有害气体需通过通风设备排出,操作人员需佩带防毒面具等呼吸防护设备。
四、操作安全与维护
个人防护
操作人员需佩带防护眼镜、防火隔热工作服、手套,避免高温烫坏或化学物质腐蚀。
在运用含有毒性成分的钎剂或钎料时,需保证呼吸系统得到有效维护。
工装维护
定时查看:查看工装是否有裂纹、变形或磨损,保证其处于出色情况。
清洁与储存:运用后清洁工装表面残留物,涂防锈油后入库储存,避免湿润和腐蚀。
应急处理
制定应急预案,清晰火灾、爆炸、中毒等事故的应急处理流程和责任分工。
工作现场装备急救药品和设备(如烫坏膏、灭火器、急救箱),并定时查看维护。