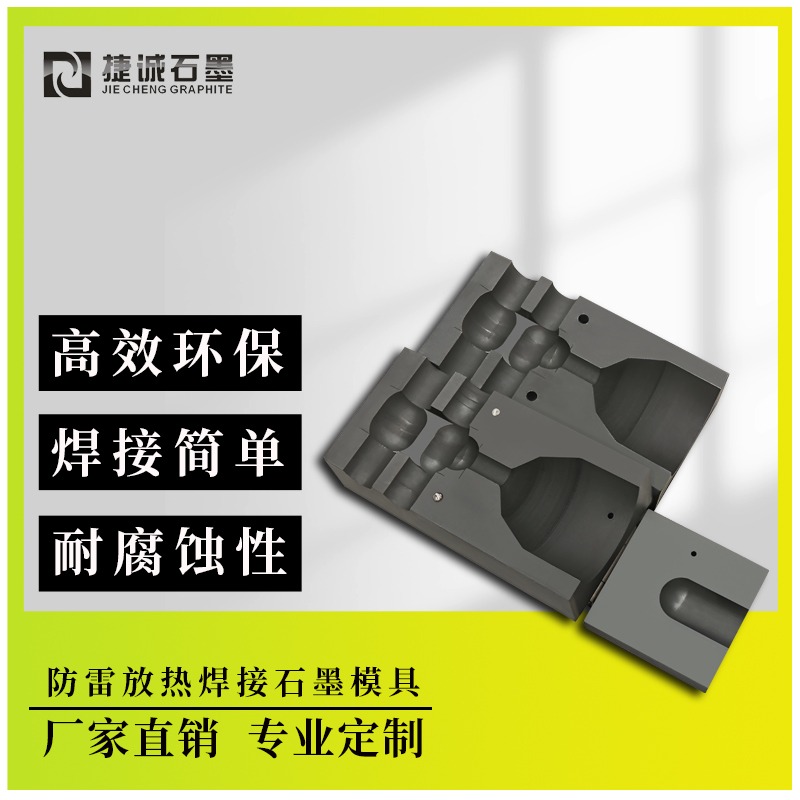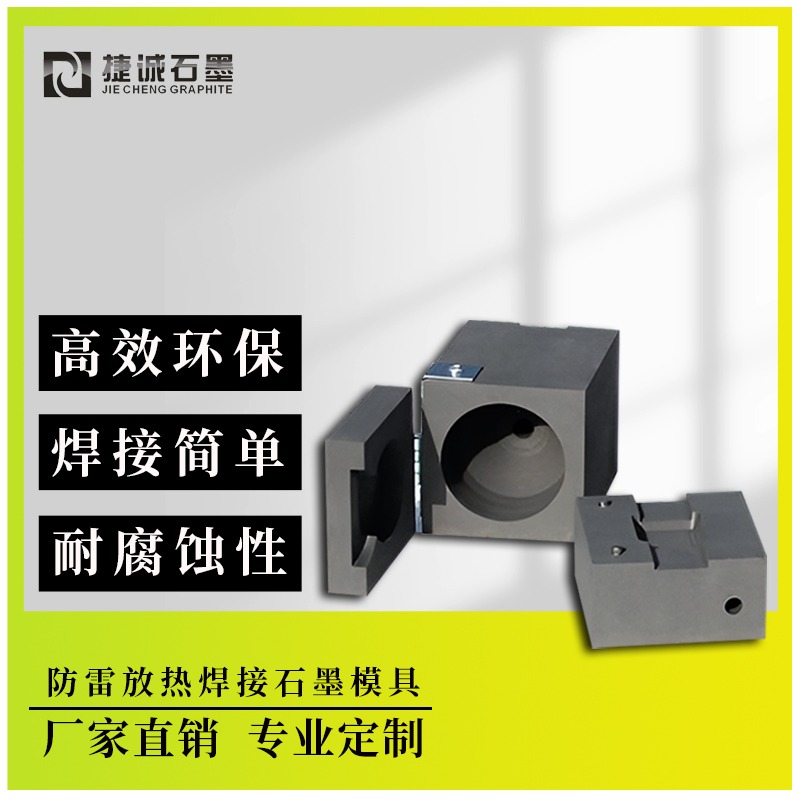

高纯石墨钎焊工装夹具的工作原理是什么
高纯石墨钎焊工装夹具的作业原理基于石墨资料的物理化学特性、热力学操控以及工装的结构规划,经过传热、加压、定位和维护四大核心功用,实现钎焊过程中对工件和钎料的准确操控。以下是具体分析:
一、石墨资料的特性支撑
耐高温与化学慵懒
高温稳定性:高纯石墨(纯度≥99.99%)在慵懒气氛或真空环境中可承受2500℃以上高温,远高于常见钎料(如Ag-Cu-Ti钎料熔点约850℃)的熔化温度,保证工装在钎焊过程中不产生软化或变形。
化学慵懒:石墨与大多数金属(如铜、铝、钛)及陶瓷(如SiC、Al2O2)在高温下不产生化学反响,避免杂质进入工件或钎料,保证接头纯净度。例如,在半导体封装中,石墨工装可避免铜基钎料氧化,进步导电性。
低热胀大与导热均匀性
低热胀大系数:石墨的热胀大系数仅为钢的1/4,热压烧结时模具与工件的热变形差异小,减少接头剩余应力。例如,在航空发动机叶片钎焊中,石墨工装使接头剩余应力下降40%,疲惫寿命进步2倍。
高导热性:石墨导热系数(约100-200W/(m·K))接近金属,可快速将热量从加热源传导至工件,保证钎焊区域温度均匀,避免局部过热导致钎料低熔点组分挥发。
自润滑与抗粘附性
自润滑特性:石墨层间结构使其具有自润滑性,可减少工件与工装间的冲突,避免钎焊后工件粘连工装,便于脱模。
抗粘附性:高温下石墨外表不易与金属或陶瓷构成化合物,即便触摸钎料也易于分离。例如,在金刚石工具制作中,石墨工装经多次使用后仍能保持外表光滑,下降生产成本。
二、热力学操控原理
温度场均匀化
热传导优化:石墨工装经过其高导热性将加热源的热量均匀传递至工件,结合工装内部规划的导流槽或均热板,进一步消除温度梯度。例如,在LED封装中,石墨工装使芯片与基板结合层温度误差操控在±2℃以内,进步散热效率。
分阶段控温:经过工装与真空钎焊炉的协同操控,实现升温、保温、冷却的分阶段准确控温。例如,在SiC陶瓷与Nb521金属钎焊中,工装合作炉温程序,使钎料在850℃下充分熔化并填充空隙,避免过热导致陶瓷开裂。
压力场操控
弹性加压机制:工装经过弹簧压片、液压体系或石墨本身的弹性变形对工件施加压力(通常30-100MPa),促进钎料与母材的紧密触摸,进步潮湿性。例如,在碳化硼陶瓷烧结中,30MPa压力下保温30分钟可使胎体致密度达99%以上。
压力均匀分布:工装结构规划(如仿形压头、多点定位)保证压力均匀传递至工件外表,避免局部应力会集导致钎料挤出或工件变形。
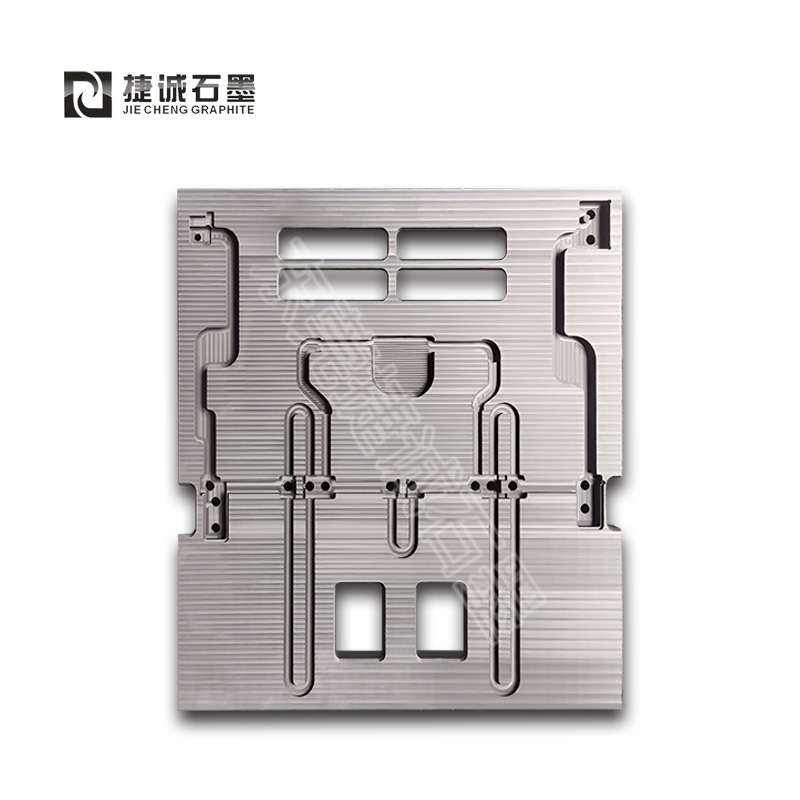
三、工装结构规划原理
定位与夹紧功用
仿形规划:根据工件形状定制工装内腔,如曲面、台阶或孔洞,保证工件在钎焊过程中位置固定。例如,在电子真空器件制作中,石墨工装贴合微波波导曲面,使钎焊空隙操控在0.05-0.1mm。
定位销与导向槽:经过工装上的定位销与工件上的定位孔合作,或导向槽限制工件移动方向,进步安装精度。例如,在航空发动机单晶叶片钎焊中,定位销使叶片与涡轮盘的对中误差≤0.02mm。
维护与阻隔功用
慵懒气氛维护:工装与真空钎焊炉合作,在炉内构成高真空或慵懒气体(如Ar、N2)环境,避免工件氧化。例如,在钛合金钎焊中,高纯石墨工装在真空下可避免钛与氧反响生成脆性氧化层。
阻隔层规划:在工装与工件触摸面涂覆氮化硼(BN)或氧化钇(Y2O2)涂层,避免石墨与工件产生碳分散或化学反响。例如,在石墨与钼的钎焊中,涂覆钛层可增强钎料潮湿性,一起避免碳进入钼基体。
四、典型应用场景中的作业原理示例
半导体芯片封装
传热操控:石墨工装作为热沉,将芯片产生的热量快速传导至散热基板,一起经过均匀加热保证钎料(如Sn-Ag-Cu)熔化后填充芯片与基板间的细小空隙。
压力操控:工装经过液压体系施加0.5-1MPa的压力,使钎料在凝固前充分活动,避免空泛构成。例如,在IGBT模块封装中,石墨工装使焊接层厚度误差操控在±2μm,热阻下降15%。
陶瓷-金属钎焊
温度梯度管理:石墨工装经过导流槽规划,使加热源热量优先传递至陶瓷侧,再经过热传导平衡金属侧温度,避免陶瓷因热震开裂。例如,在SiC陶瓷与不锈钢钎焊中,工装使两者温度差操控在50℃以内。
化学兼容性:工装外表涂覆钼层,避免SiC陶瓷中的硅与石墨反响生成碳化硅,一起增强钎料(如Ag-Cu-Ti)对陶瓷的潮湿性。
金刚石工具制作
压力与温度协同:石墨工装在热压烧结中一起施加高温(800-1000℃)和高压(50-100MPa),促进金刚石颗粒与胎体金属(如Co、Ni)的冶金结合。
脱模辅助:工装内腔涂覆氮化硼涂层,烧结后金刚石磨轮可轻松脱模,且涂层可重复使用10次以上,下降生产成本。