
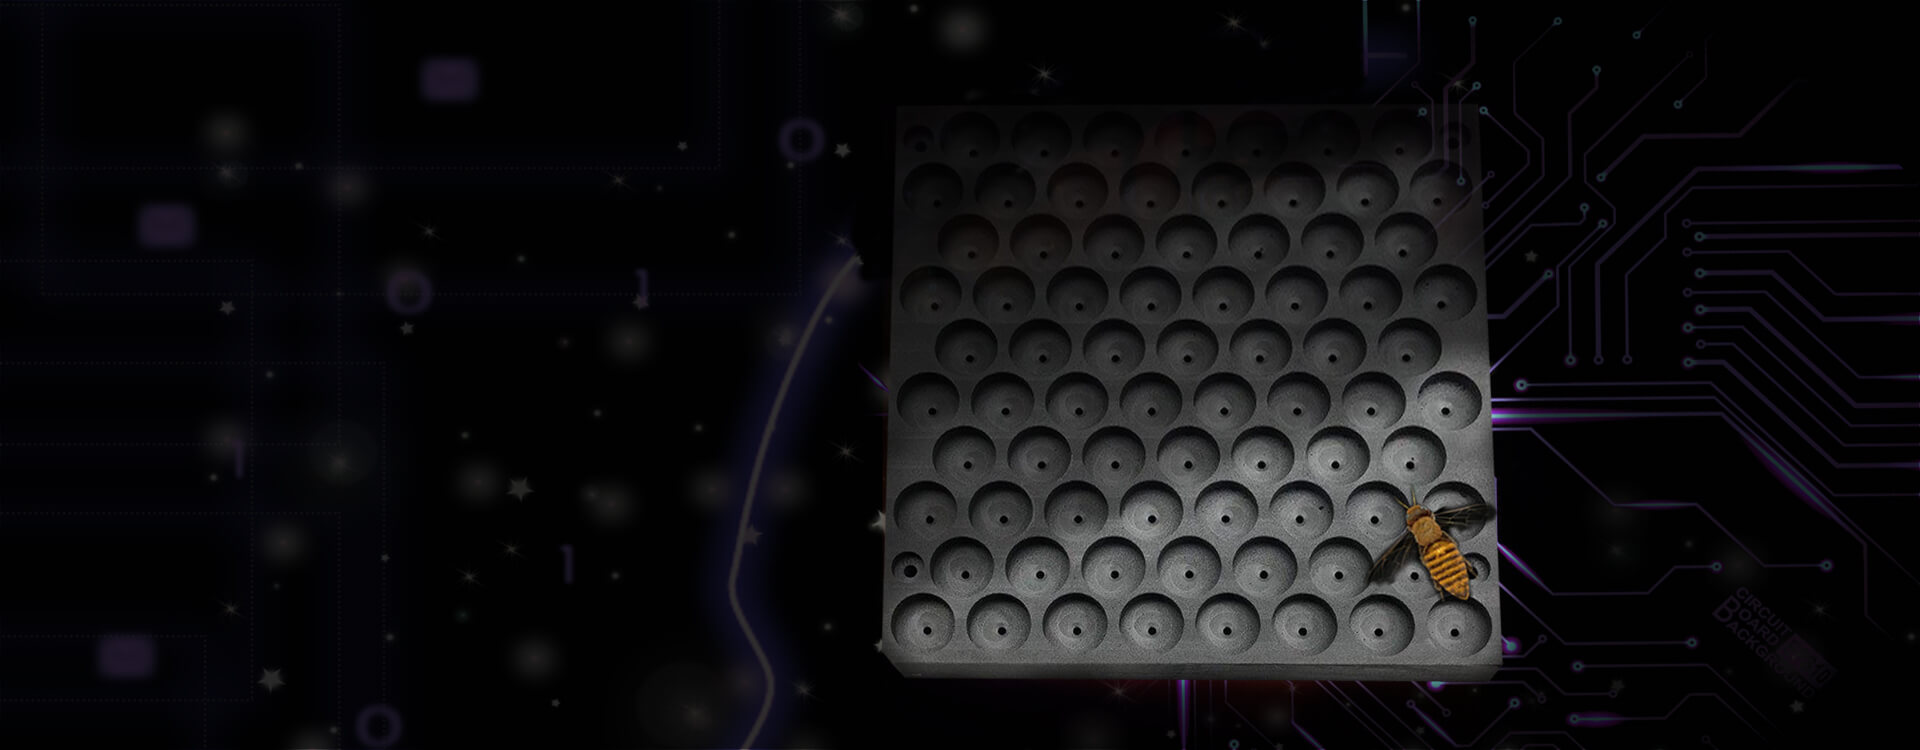
铝热焊接模具的型腔设计有哪些特点
铝热焊接模具的型腔规划具有精准适配、高效导流、抗热冲击、耐磨耐蚀、易维护五大中心特色,以下为具体分析:
精准适配导体形状与尺寸
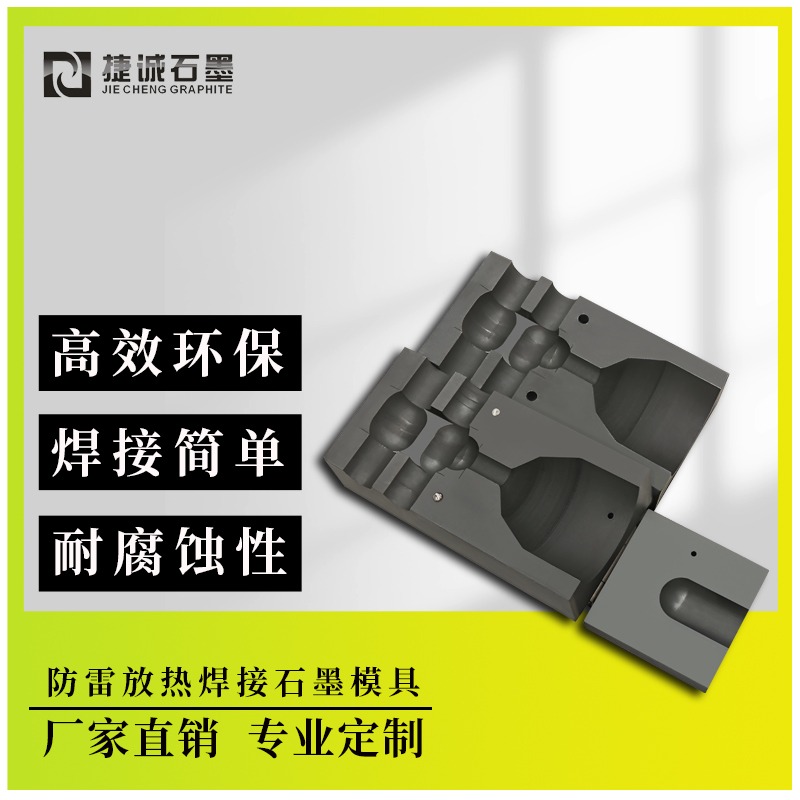
型腔的形状和尺寸需严格匹配被焊导体的规格。例如,在铁路信号系统中,T型模具的型腔需精确对应铜排与接地极的连接需求,保证焊接点形状与导体结构完美符合。这种规划直接决议了焊接质量,若型腔尺寸误差过大,会导致焊接点强度缺乏或虚焊。
高效导流与均匀填充
型腔内部一般设置导流槽或分流孔,引导液态金属均匀活动。例如,弧型铝合金成型模具经过阵列式分流孔,操控熔体流入型腔不同部位的速度,避免局部填充缺乏或气孔缺点。在铝热焊接中,导流槽的规划可保证铜液在型腔内构成紊流,增强热量交换,使导体端部充沛熔化。
抗热冲击与结构稳定性
铝热反应发生的高温(约2500℃)对型腔材料提出苛刻要求。石墨模具经过高纯度(>99.9%)和致密结构(体积密度≥1.8g/cm3)抵抗热震性,避免因急冷急热导致开裂。一起,型腔壁厚需均匀,避免局部过热变形,例如工业铝型材模具的出口直径比定径带大4-5mm,以平衡强度与外表质量。
耐磨性与耐蚀性优化
型腔外表需具有高硬度(HRC≥45)和低摩擦系数,以抵抗液态金属的冲刷和氧化铝残渣的磨损。例如,H13热作模具钢经过淬火+回火处理,外表硬度可达50HRC以上,显著延长模具寿数。此外,石墨模具的化学慵懒可避免铜液中的杂质腐蚀型腔,坚持焊接点纯度。
模块化规划与易维护性
大型模具常选用组合式结构,便于局部替换和修理。例如,工业铝型材模具的模芯与型腔可独自加工,若某部位磨损,仅需替换对应镶块,下降维护本钱。一起,型腔外表需易于清理,避免氧化铝残渣堆积影响后续焊接质量。