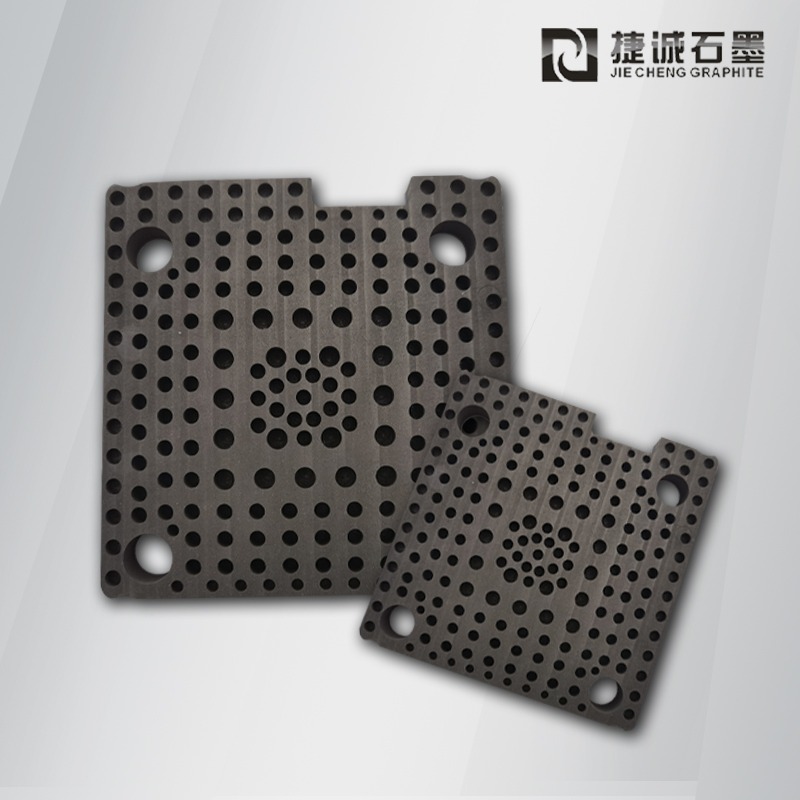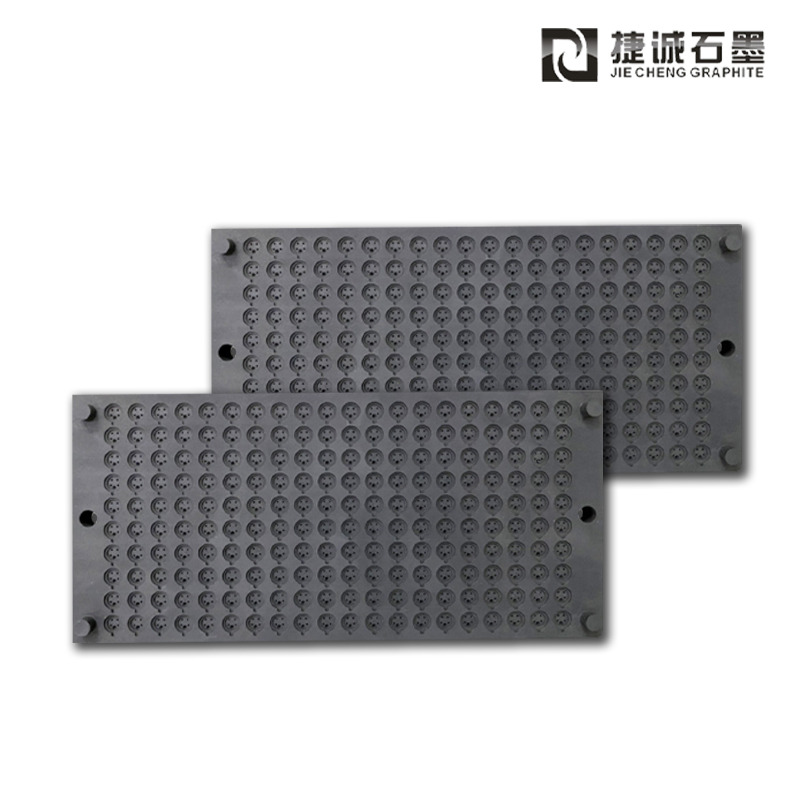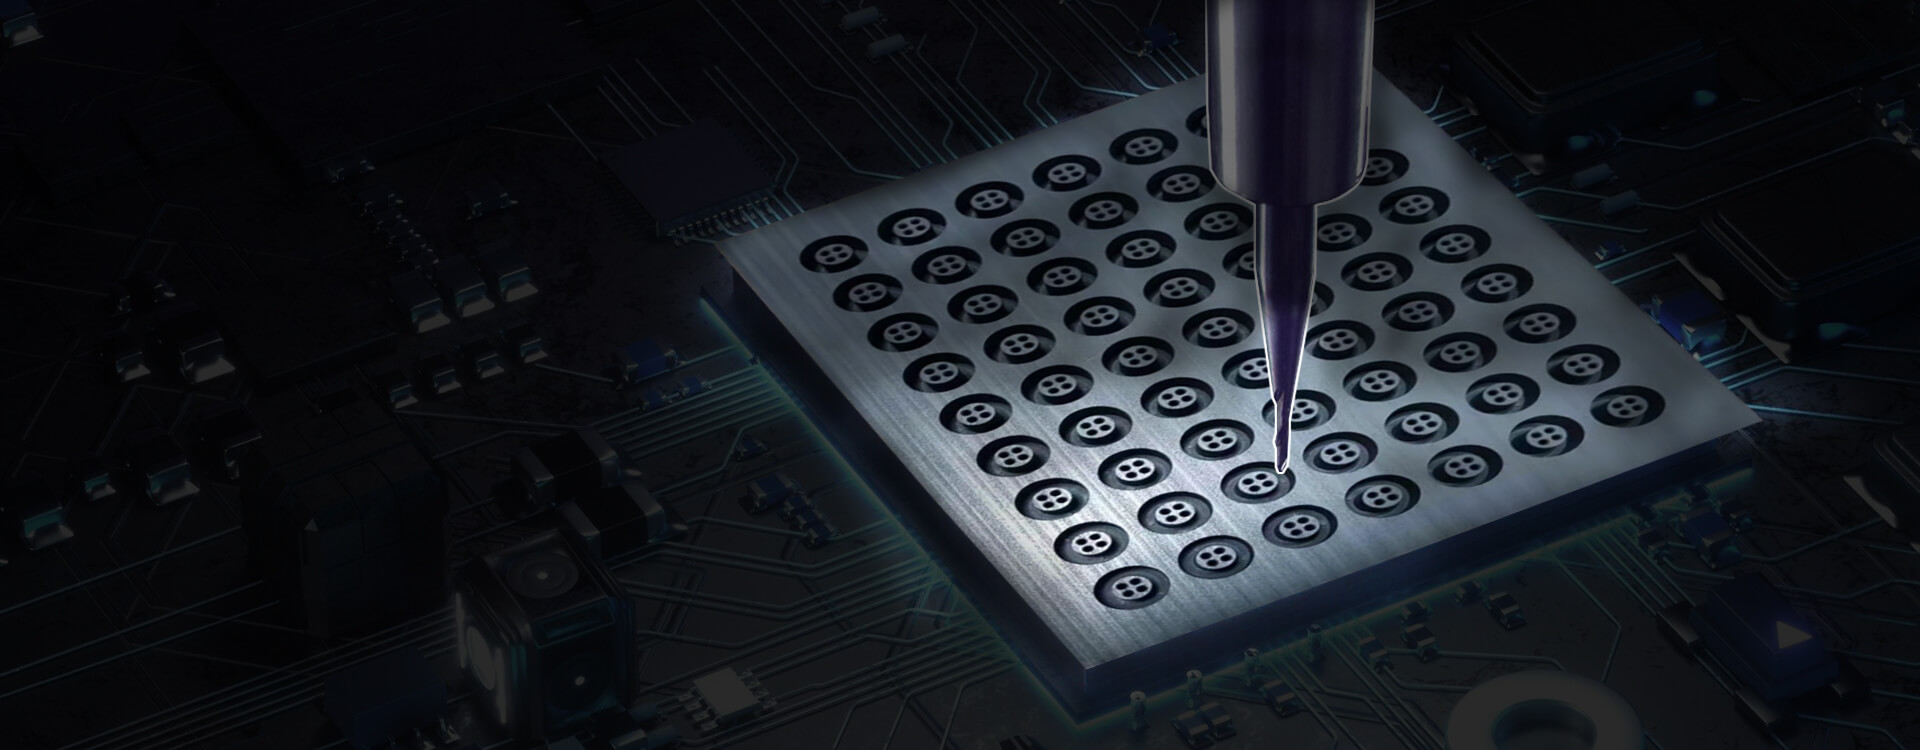

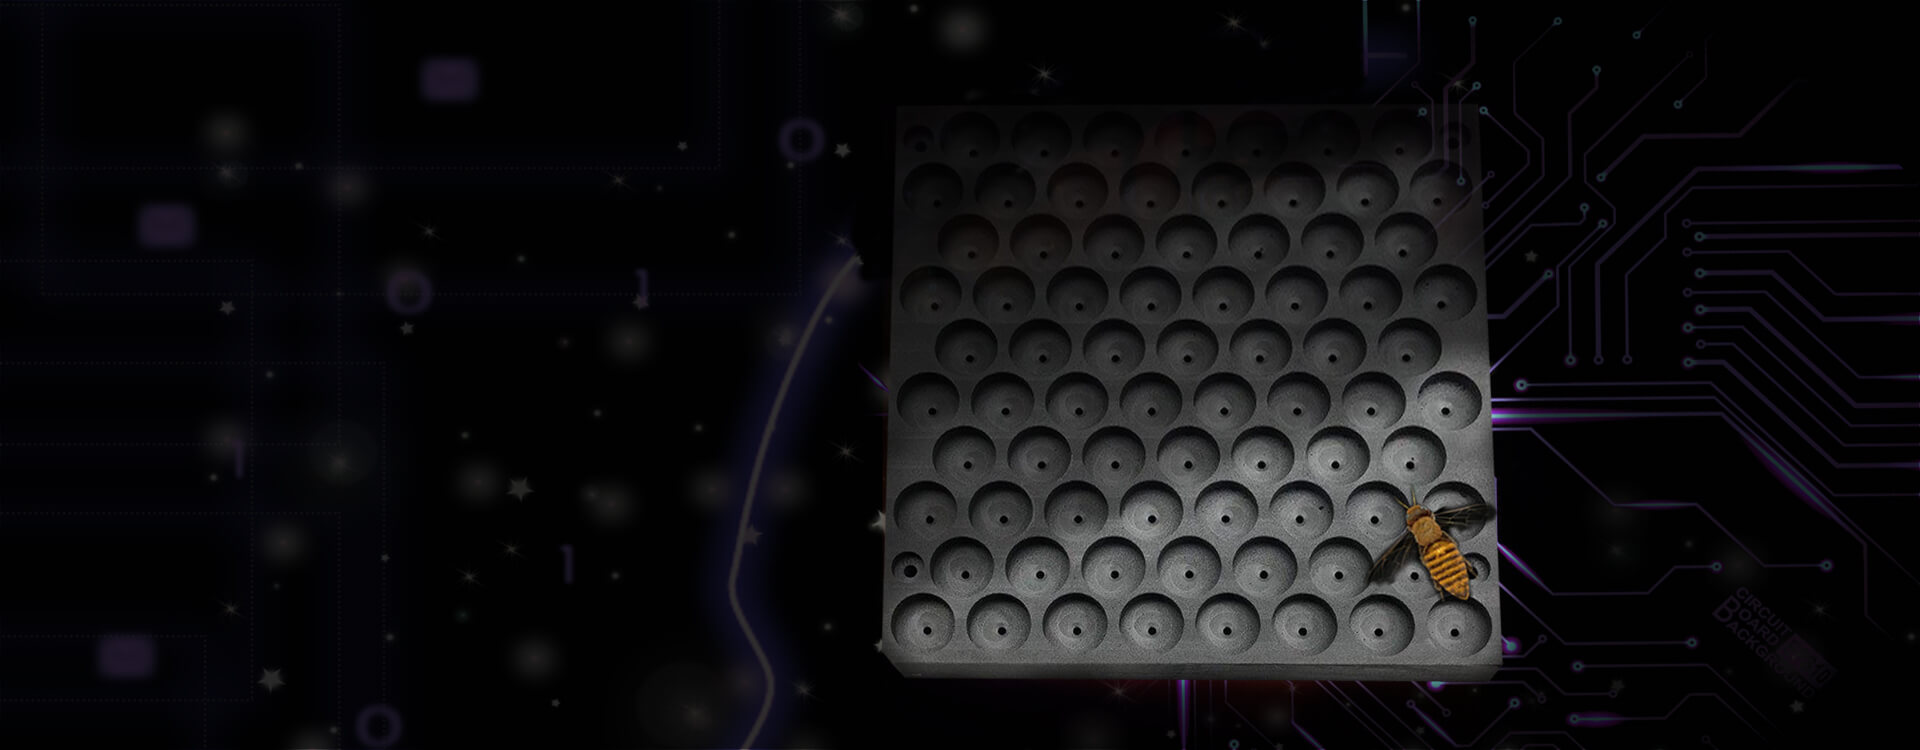
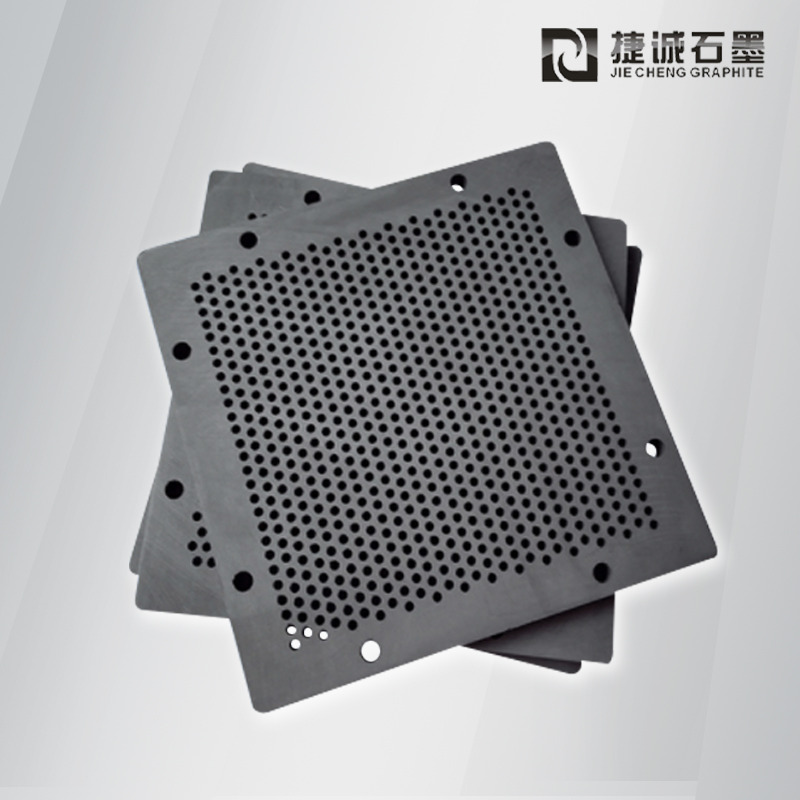
玻封二极管封装石墨舟模具
玻封二极管封装石墨舟加工精度要求
说明:行业参数为量产高精密玻封石墨舟(地道炉用),以阵列定位孔为核心;不同二极管封装规格(小信号管/稳压管/大功率玻封管)会小幅调整公差。
一、板基准精度(大板平面&平行)
1. 平面度:整板一般 ≤0.02mm/100mm;高端要求 ≤0.015mm/100mm
2. 上下板面平行度:≤0.02mm,高端 ≤0.01mm
意义:板面不平,石墨舟在炉内受热不均,玻璃熔融不一致,产生气泡、封接不良。
3. 板厚公差:±0.03~±0.05mm
二、阵列定位孔核心精度(最要害)
结构:上部导向锥孔+下部直定位孔
1. 孔径公差(直孔):
小孔(小信号玻封二极管):+0.005~+0.02mm(空隙协作,确保插针可顺畅放入,不卡针、不松旷偏针)
2. 孔距(相邻孔中心距):
常规:±0.03mm;高精密款 ±0.02mm
3. 孔方位度(阵列方位度):
一般:0.04mm;高精密石墨舟 ≤0.025mm
决议整板所有插针同心,防止烧结后引脚偏疼、气密失效
4. 孔笔直度:单孔笔直度 ≤0.015mm/5mm 深度
5. 锥孔与直孔同轴度:≤0.01mm
锥孔是导入,一旦不同轴,插针一放就倾斜,玻封后引脚歪
6. 孔口倒角:均匀微小C角,倒角大小公差±0.01mm,制止崩边、缺口;显微镜下孔口概括无缺无掉料。
三、外形、定位销孔精度
1. 石墨舟外概括标准:±0.05mm
2. 定位销孔孔径公差:H7,方位度≤0.02mm,用于石墨舟在炉架工装定位。
四、表面粗糙度
板面:Ra1.6 ~ Ra3.2(抛光面,下降熔融玻璃粘附)
定位孔内壁:Ra3.2 以内,孔内壁不能有刀纹台阶、毛刺。
五、配套质量要求(不归于标准公差,但归于精度配套要求)
1. 无肉眼及显微可见裂纹、气孔、孔口崩边;
2. 加工粉尘完全清理干净,孔内无石墨碎屑残留;
3. 经过去应力+高温纯化,消除加工应力,确保高温工况下精度稳定性,热循环后孔距漂移控制在0.02mm以内。
简易分级表
| 项目 | 标准量产款 | 高精密款(军工 / 轿车电子玻封二极管) |
| 平面度 | ≤0.02mm/100mm | ≤0.015mm/100mm |
| 孔距公差 | ±0.03mm | ±0.02mm |
| 孔方位度 | 0.04mm | ≤0.025mm |
| 孔同轴度 | ≤0.015mm | ≤0.01mm |
| 板平行度 | ≤0.02mm | ≤0.01mm |
高精密玻封二极管石墨舟,板面平面度≤0.015mm/100mm;阵列孔方位度≤0.025mm,孔距 ±0.02mm,锥孔直孔同轴度≤0.01mm;孔口无崩边,严控表面粗糙度,确保插针定位同心,玻封引脚不偏疼。
SPS大功率二极管烧结石墨模具(加压烧结款)精度系统不一样,重点管控压头平行度、型腔标准,不是这套玻封石墨舟公差,不要稠浊。