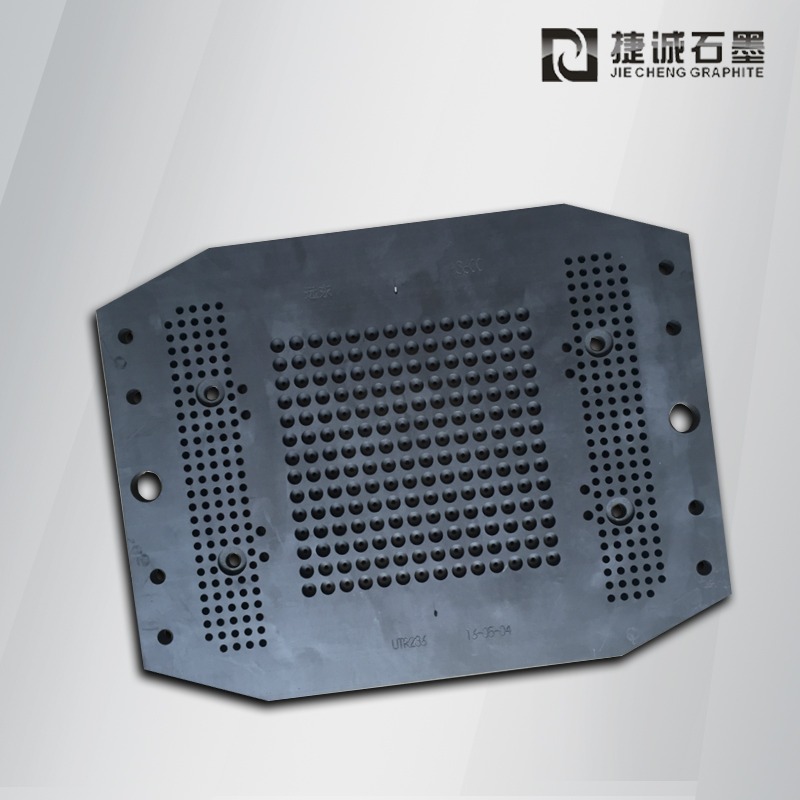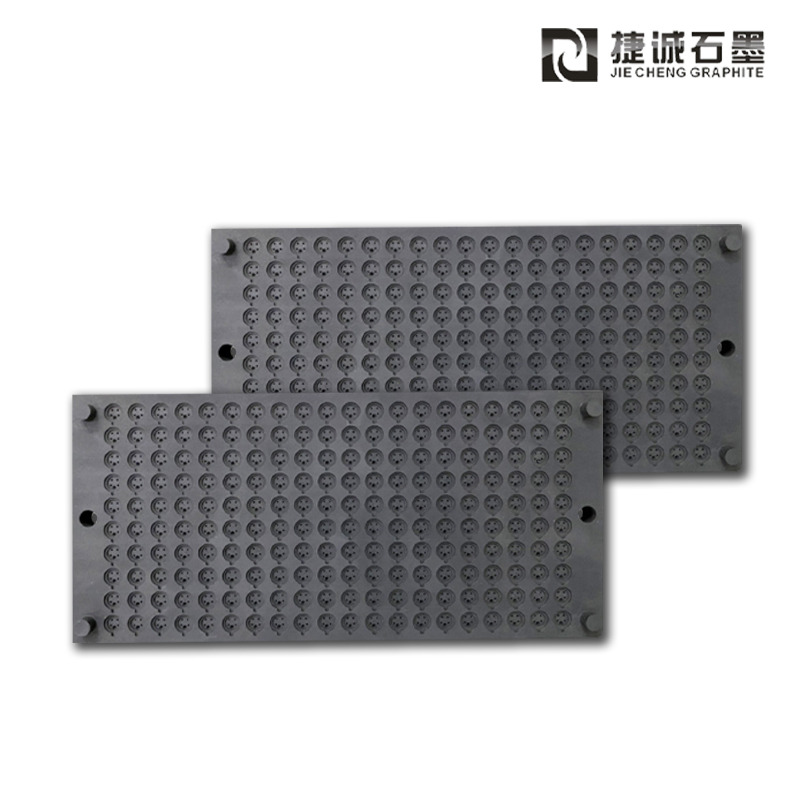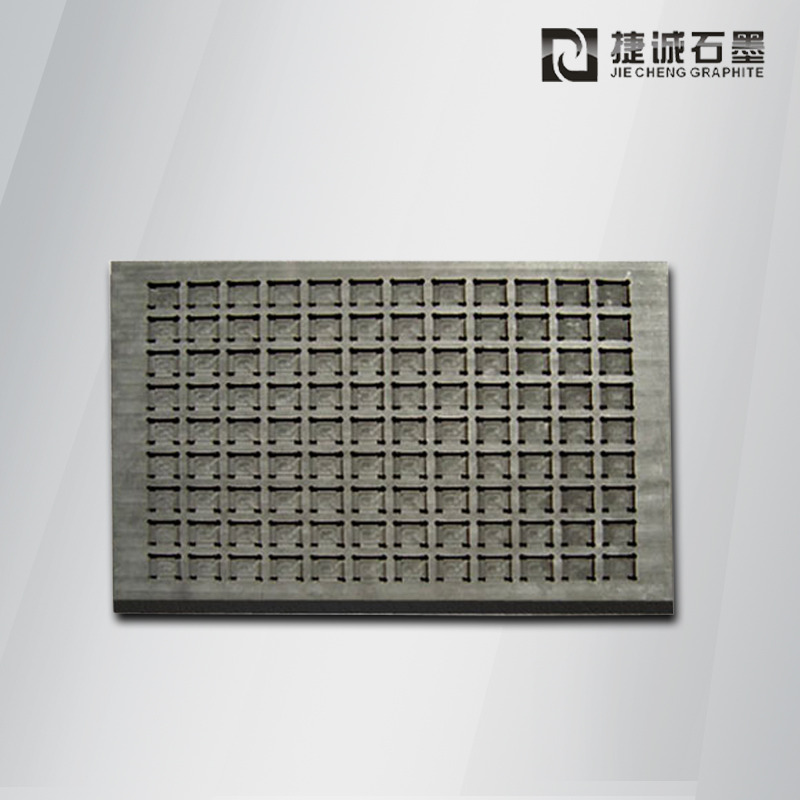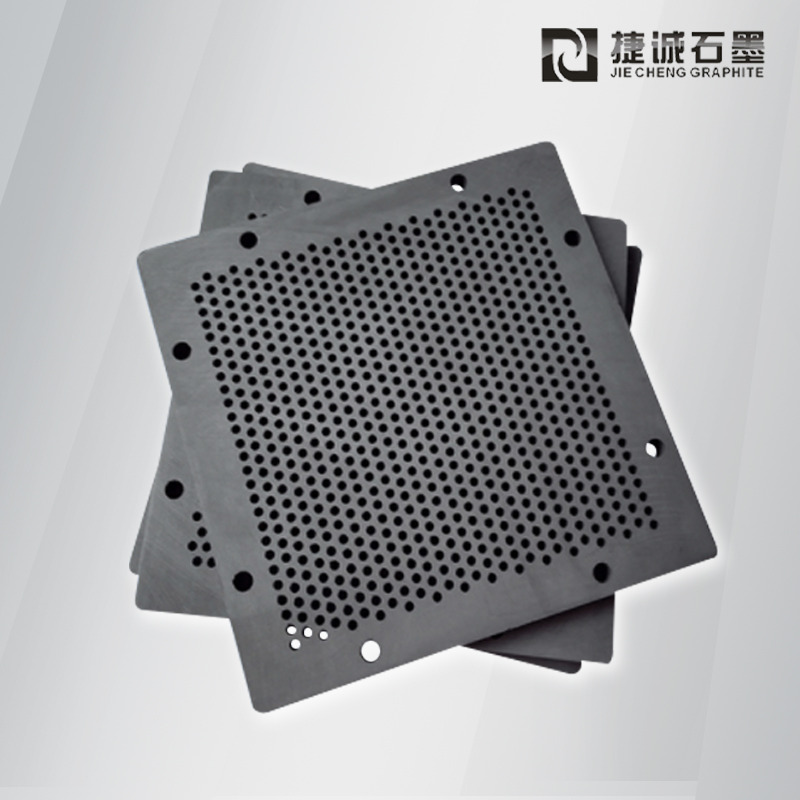

玻封二极管封装石墨舟模具加工难点
玻封二极管封装石墨舟模具加工难点
核心痛点:石墨脆性大+微孔阵列+半导体高纯要求+热安稳性,任何一处失控,都会形成二极管引脚偏疼、玻封气泡、器材漏电、模具崩边作废。
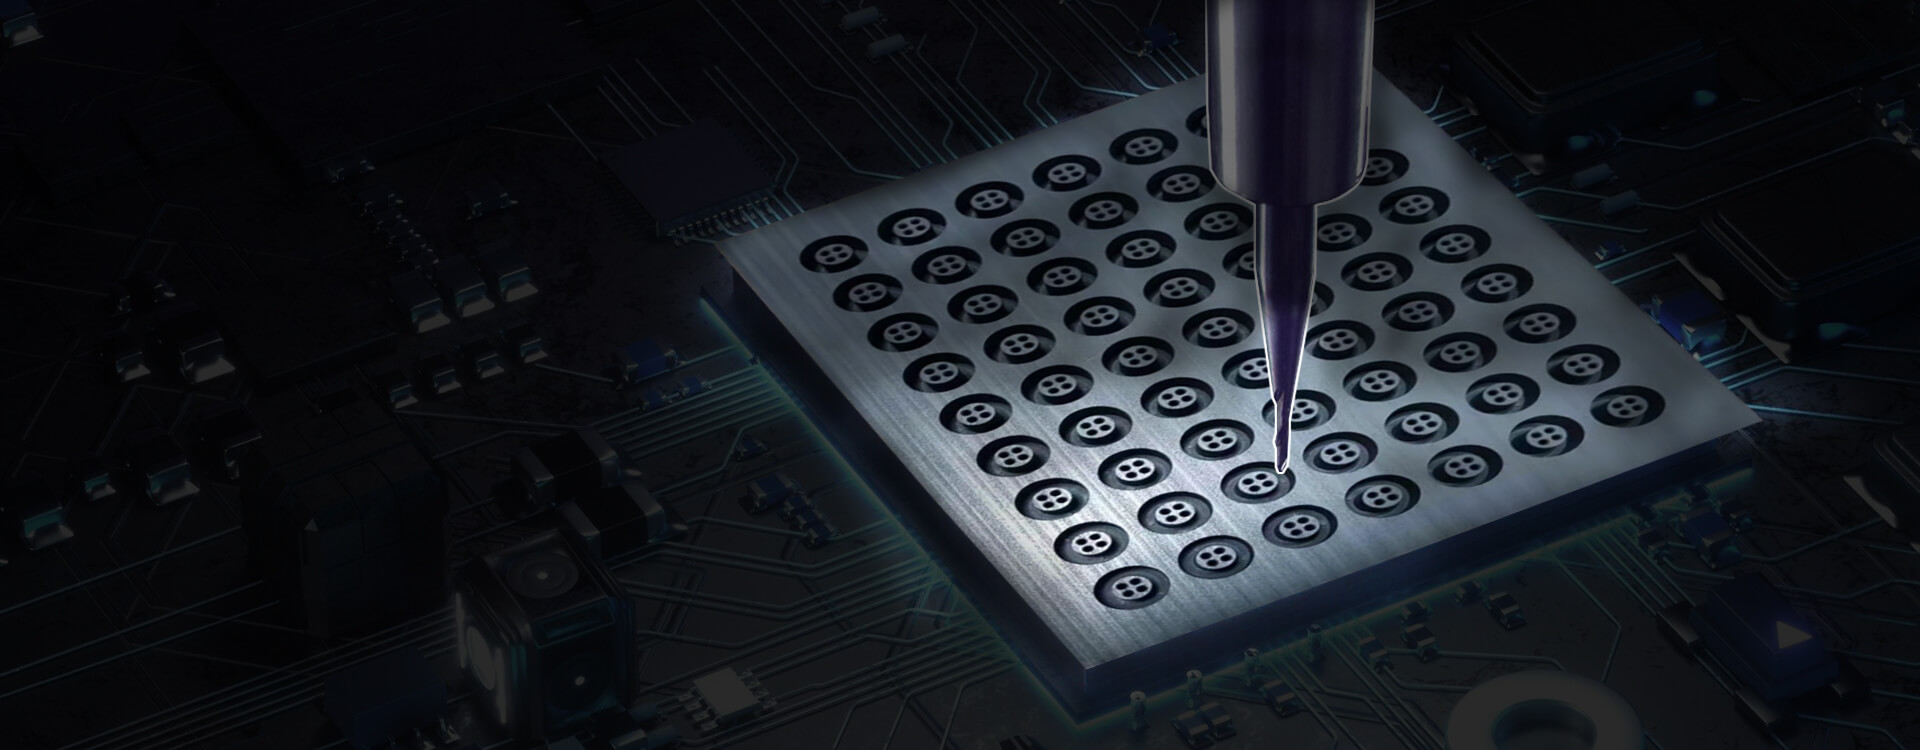
一、阵列微孔加工难点(头号难题)
1. 石墨材质脆性高,孔口极易崩边、掉角
细颗粒石墨虽然致密,但依然脆。直接钻孔简单孔口崩缺;一旦崩边,插针定位偏斜,二极管引脚偏疼、气密失效。
对策:金刚石专用石墨刀具、分步啄钻、低切深高转速、孔口做细小保护倒角,不能一次性强力钻穿。
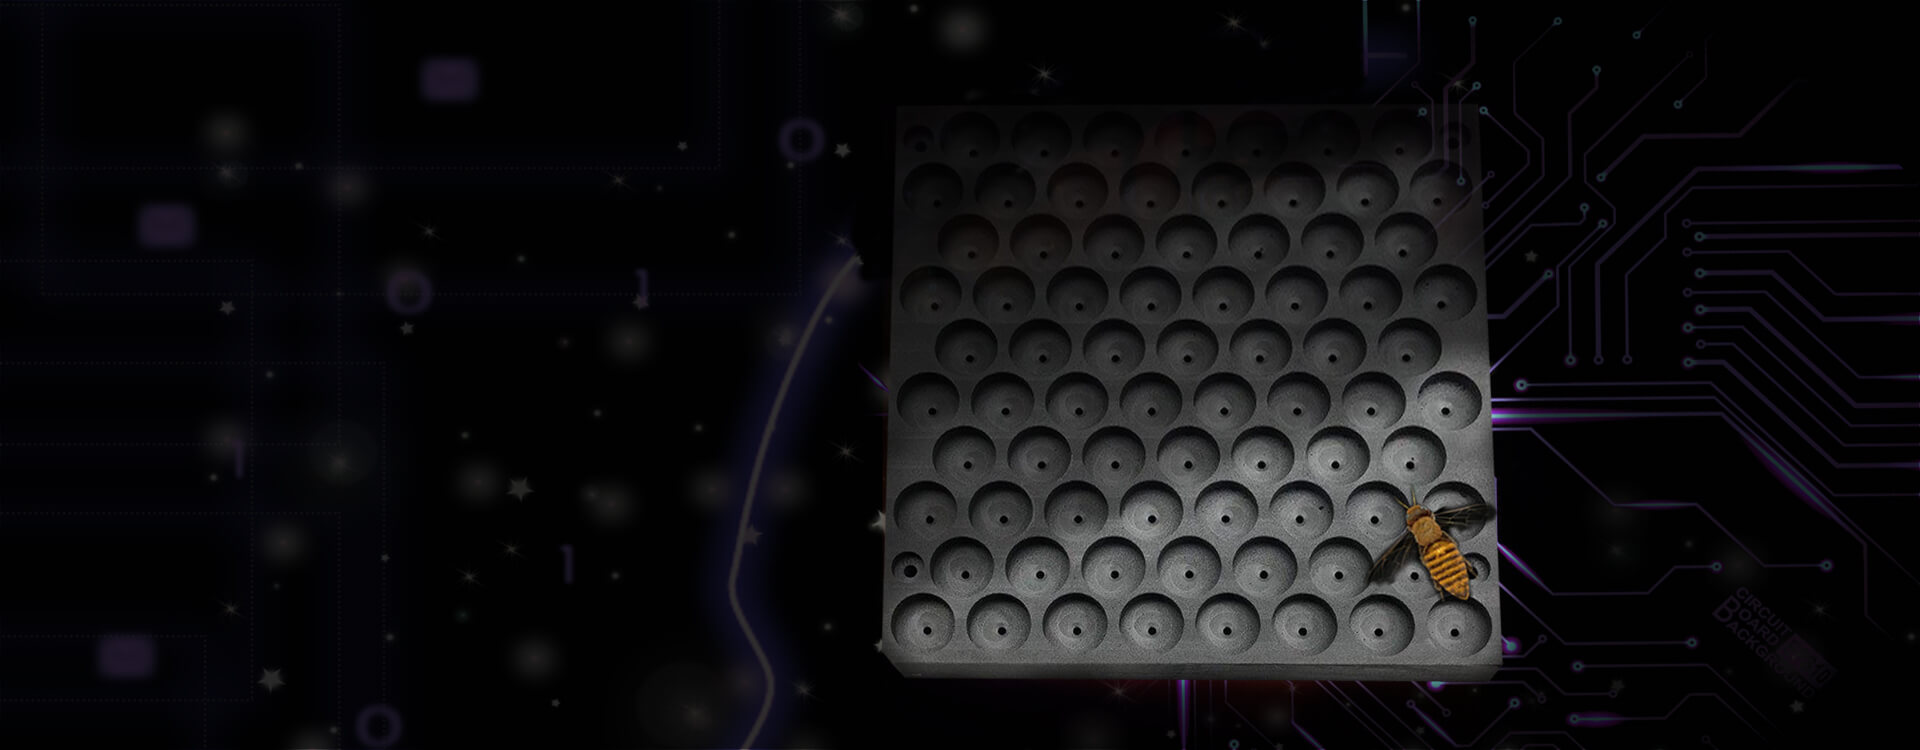
2. 大批量阵列孔,方位度、孔距一致性难保证
一块石墨舟几十到上百个定位孔,若屡次装夹加工,会发生定位累积差错,形成孔位偏移,插针同心度差。
对策:一次装夹完成全部阵列孔加工,用影像仪/三坐标抽检方位度。
3. 微孔内壁毛刺、粉尘残留难清理
加工发生微细石墨粉尘卡在孔内壁,进炉高温开释,会污染可伐件、玻璃,发生气泡、漏电不良;一般毛刷清理不干净。
对策:加工进程继续强力吸尘,加工后高压洁净气吹扫+显微检孔。
二、板材变形与应力控制难点
1. 石墨毛坯内部存在成型应力,加工后开释变形
石墨板材下料后,假如不做时效,CNC铣完大板会慢慢翘曲,板面平面度、平行度超支,整舟受热不均。
2. 反复高低温烧结,运用进程孔距漂移
若没有高温纯化去应力,模具在炉内冷热循环,应力开释,阵列孔距离慢慢偏移,后期批量二极管全部偏疼。
对策:毛坯预先时效,加工后做高温焙烧纯化,消除机加工与原材料应力。
三、纯度管控难点(半导体玻封特有难点)
1. 原料杂质管控严苛
Fe、Cu、Ni等金属杂质含量有必要极低,高温下杂质分出迁移,直接导致二极管耐压缺乏、漏电失效。一般石墨灰分高,不能用。
2. 加工环节引进二次污染
机床、刀具、切削碎屑会带入微量金属粉尘,残留在石墨孔隙内部,高温放气污染器材。
对策:选用高纯等静压石墨,加工车间除尘阻隔,制品高温纯化焙烧,去除内部残留金属杂质与有机质。
四、形位公役与基准控制难点
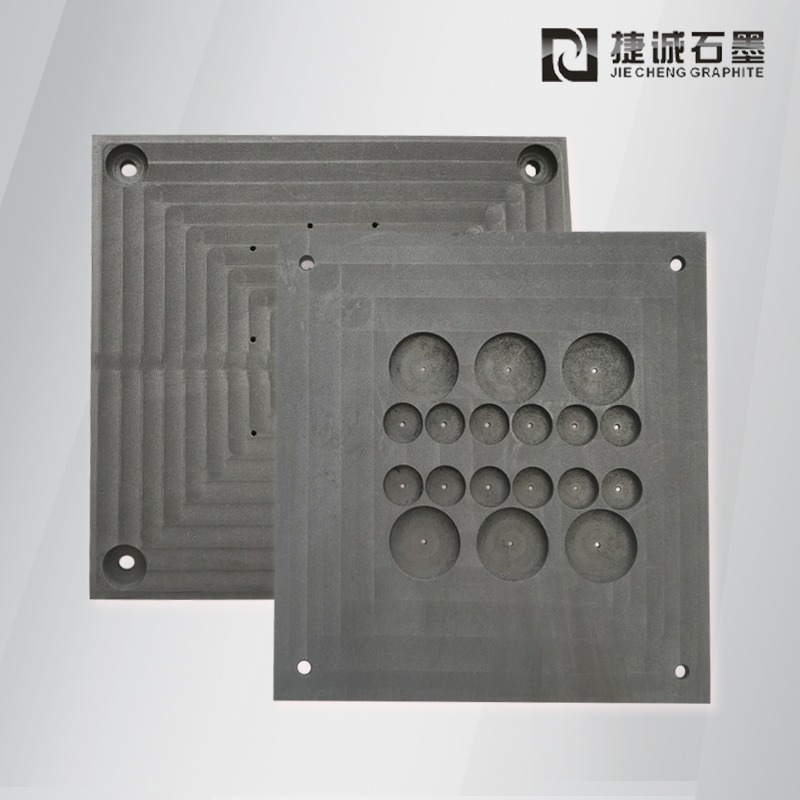
1. 大板平面度、平行度难安稳
石墨舟属于薄大板件,铣削时切削热+切削力简单让板材微翘。板面不平会导致烧结时整舟受热不均,玻璃熔融不一致,发生气泡、封接不良。
2. 导向锥孔的同轴度
二极管定位孔一般是上段锥孔导入插针、下段直孔定位;锥孔与直孔不同轴,插针装入歪斜,制品引脚偏疼。锥孔精加工简单发生崩口。
五、外表处理与涂层难点(长寿命石墨舟)
1. 抛光简单形成孔口塌边
板面抛光提升防粘玻璃性能,但抛光压力控制不当,微孔孔口简单变形、崩损。
2. 抗氧化涂层浸渍工艺难度高
做SiC或许抗氧化浸渍时:涂层太厚,会缩小孔径,插针塞不进去;涂层太薄,抗氧化作用差,模具简单氧化掉粉;微孔内部涂层厚薄不均,极易卡针。
要点:SPS模具不能做涂层,但玻封石墨舟做涂层要严格管控孔径变化量。
六、检测与试配验证难点
1. 微孔细小缺点肉眼看不见
孔口细小崩边、内壁细微划痕,肉眼很难辨认,有必要显微镜逐孔抽检,大批量检测耗时长。
2. 图纸尺寸合格,实物安装却卡针/偏针
孔径、孔距单独检测合格,但锥角、孔口倒角、孔垂直度叠加差错,会导致可伐插针安装不顺。有必要实物试装验证,用真实插针+外壳试配。
玻封二极管石墨舟加工难点集中在脆性材料微孔易崩边、阵列孔方位度难控、板材应力易变形;同时需要严控杂质避免器材漏电,锥孔同轴度、微孔粉尘清理、涂层孔径变化都是关键卡点。