

散热管烧结用石墨盘怎么安装
散热管烧结用石墨盘的装置需结合设备结构、烧结工艺及密封需求进行体系操作,其核心进程与注意事项如下:
一、装置前预备:设备阻隔与状况查看
设备阻隔
保证散热管所在设备(如真空炉、热压炉)已按现场和体系要求彻底阻隔,防止烧结进程中高温或压力对周边设备造成影响。
关闭所有与烧结区域相连的阀门、管道,并悬挂警示标识,防止误操作。
状况查看
石墨盘查看:确认石墨盘外表无裂纹、凹痕或过度磨损,特别查看与散热管触摸的平面平整度,差错应≤0.05mm。
散热管查看:查看散热管(如铜管、铝管)外表是否清洁,无氧化层或杂质,必要时用砂纸打磨至露出金属光泽。
辅助东西预备:预备校验过的扭矩扳手、游标卡尺、切割机(用于调整盘根长度)、安全帽、反光镜等东西,并保证其处于有效期内。
二、石墨盘与散热管的组装:定位与固定
石墨盘定位
将石墨盘放置在专用支架或模具上,保证其水平度差错≤0.1°,防止烧结进程中因歪斜导致散热管受力不均。
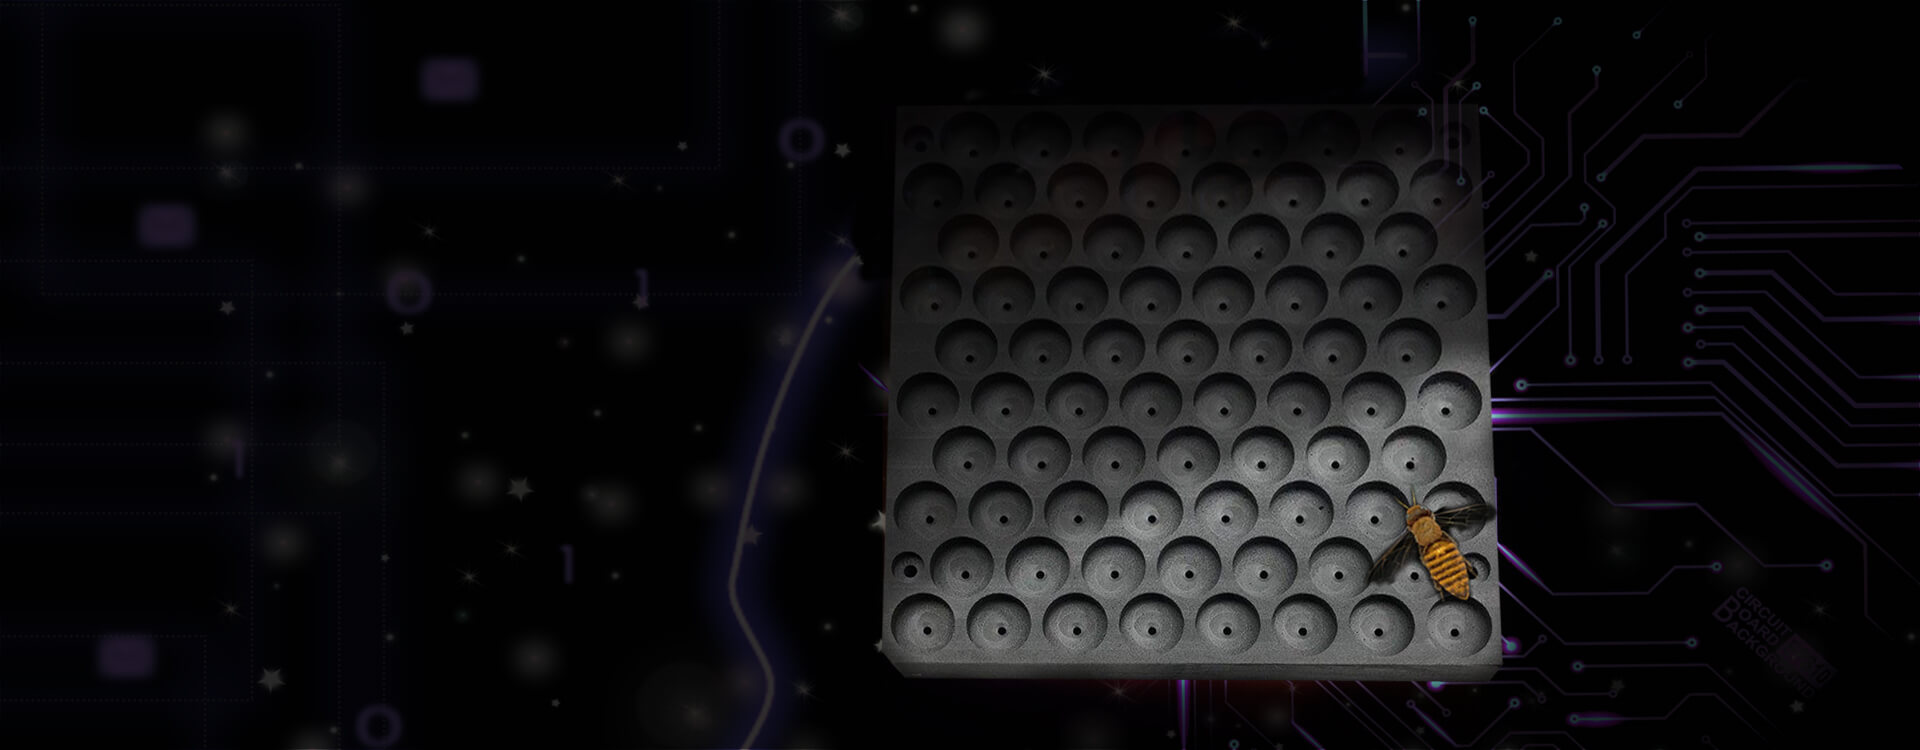
若散热管需穿过石墨盘(如热管烧结),需在石墨盘上预先加工通孔,孔径应比散热管外径大0.1-0.2mm,以保证装配空隙均匀。
散热管装置
垂直装置:将散热管垂直插入石墨盘通孔,底部用石墨垫片支撑,顶部用石墨压块压紧,保证散热管与石墨盘垂直度差错≤0.5°。
水平装置:若散热管水平安置,需在石墨盘两侧加装限位块,防止烧结进程中散热管因热膨胀发生位移。
多管排列:对于多根散热管并排烧结的情况,需在石墨盘上加工定位槽,槽宽应比散热管直径大0.3-0.5mm,槽深应掩盖散热管高度的1/2以上,以保证排列规整。
三、密封处理:防止烧结气氛走漏
盘根密封(适用于动态密封场景)
盘根选择:选用耐高温(≥1000℃)、耐腐蚀的石墨盘根,截面尺度应根据填料函直径与阀杆直径的差值核算。
盘根装置:
将盘根缠绕在散热管外表,切断成45°斜面,保证对接严密。
用木质轴套将盘根压入填料函,边压入边用扭矩扳手均匀拧紧压盖螺栓,初始扭矩为满扭矩的30%,运行后逐步调整至走漏率安稳。
石墨垫片密封(适用于静态密封场景)
在石墨盘与设备法兰之间加装柔性石墨垫片,垫片厚度应比法兰空隙大0.5-1mm,以保证紧缩后密封可靠。
拧紧法兰螺栓时,需对称均匀操作,分3-4次逐步拧紧至规定扭矩,防止局部应力集中导致垫片破损。

四、烧结进程控制:温度与压力管理
温度控制
将组装好的石墨盘与散热管放入烧结炉,调整模具位置至炉内均温区,保证温度均匀性差错≤±5℃。
根据散热管材质设定烧结温度曲线:
铜管:烧结温度800-900℃,保温时刻2-4小时。
铝管:烧结温度600-700℃,保温时刻1-2小时。
碳化硅陶瓷管:烧结温度1500-2000℃,需用碳毡包裹石墨模具以防止氧化。
压力控制
在保温阶段结束后,对散热管施加轴向压力,压力值应根据散热管直径和材质核算。
加压速度应缓慢,控制在0.1-0.5MPa/min,防止压力突变导致石墨盘或散热管破裂。
五、装置后查看与调整
走漏查看
烧结完成后,用肥皂水或氦气检漏仪查看石墨盘与散热管连接处。
若发现走漏,需从头拧紧压盖螺栓或更换密封件,严禁在高温下直接补焊。
尺度复核
用游标卡尺测量散热管直径和石墨盘通孔尺度,保证烧结后尺度公役契合规划要求(如直径差错±0.05mm)。
查看散热管外表平整度,用千分表测量弯曲度,差错应≤0.1mm/m。


