

VC 均温板烧网底板是铜毛细网烧结工序的基础承载工装
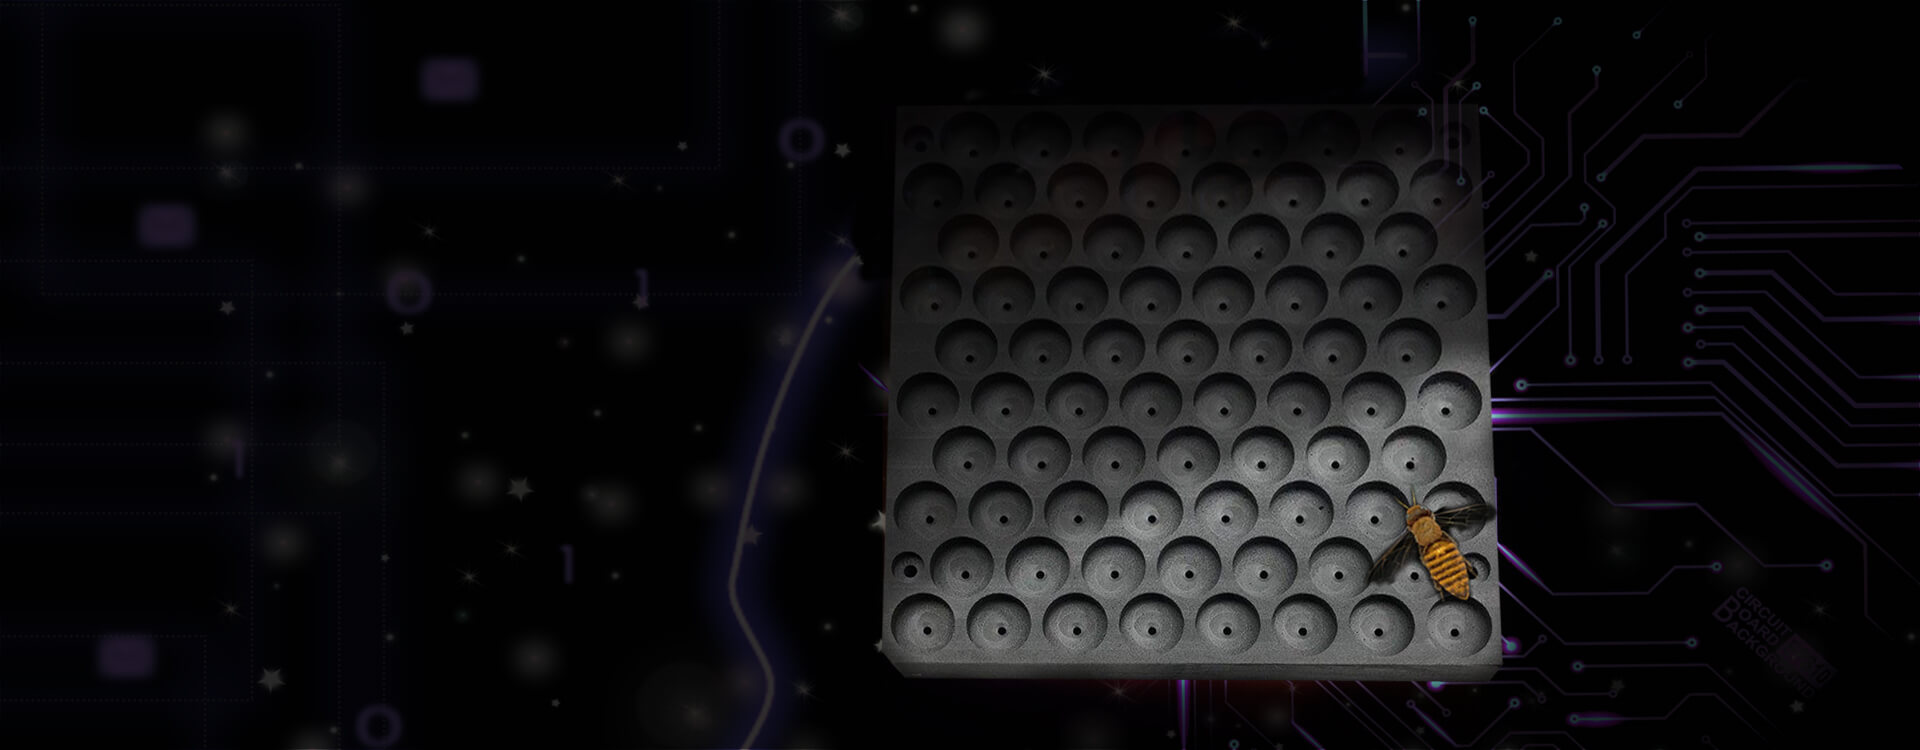
VC 均温板烧网底板是铜毛细网单独烧结工序专用石墨底板,多用于 VC 内层铜网、铜粉毛细结构预烧结。在 VC 制造流程中,毛细芯的孔隙率、连通性直接决定后期工质回流能力与散热上限,烧网底板负责平铺承载铜网,保证整版受热均匀,避免铜网局部翘曲、粘连、烧结致密度不一致。
它和后续封边扩散焊模具功能不同,烧网工序侧重毛细结构成型,压力更小、侧重均温透气,很多散热工厂容易把烧网底板和压合模具混用,造成毛细孔堵塞、回流性能衰减。
一、基材选型优先低灰分细晶等静压石墨
1. 量产毛细网烧结普遍选用 5μm 以内超细高纯等静压石墨,灰分控制在 50ppm 以内,密度稳定在 1.75g/cm³ 以上,材料各向同性,反复升降温循环不易变形。模压石墨方向性明显,受热后容易出现板面拱起,只适合少量研发试样。
2. 表面改性方案结合毛细工艺选择。常规铜网烧结会做防渗浸渍,封闭表层孔隙,减少铜粉、铜蒸汽渗入石墨基体,降低铜网和底板粘连概率;超薄 VC、高可靠性车载 VC 毛细烧结一般不使用 SiC 涂层,防止涂层碎屑脱落嵌入毛细微孔,堵塞回流通道。石墨在 400℃以上有氧环境会氧化疏松,炉内漏气位置底板表层优先掉粉。
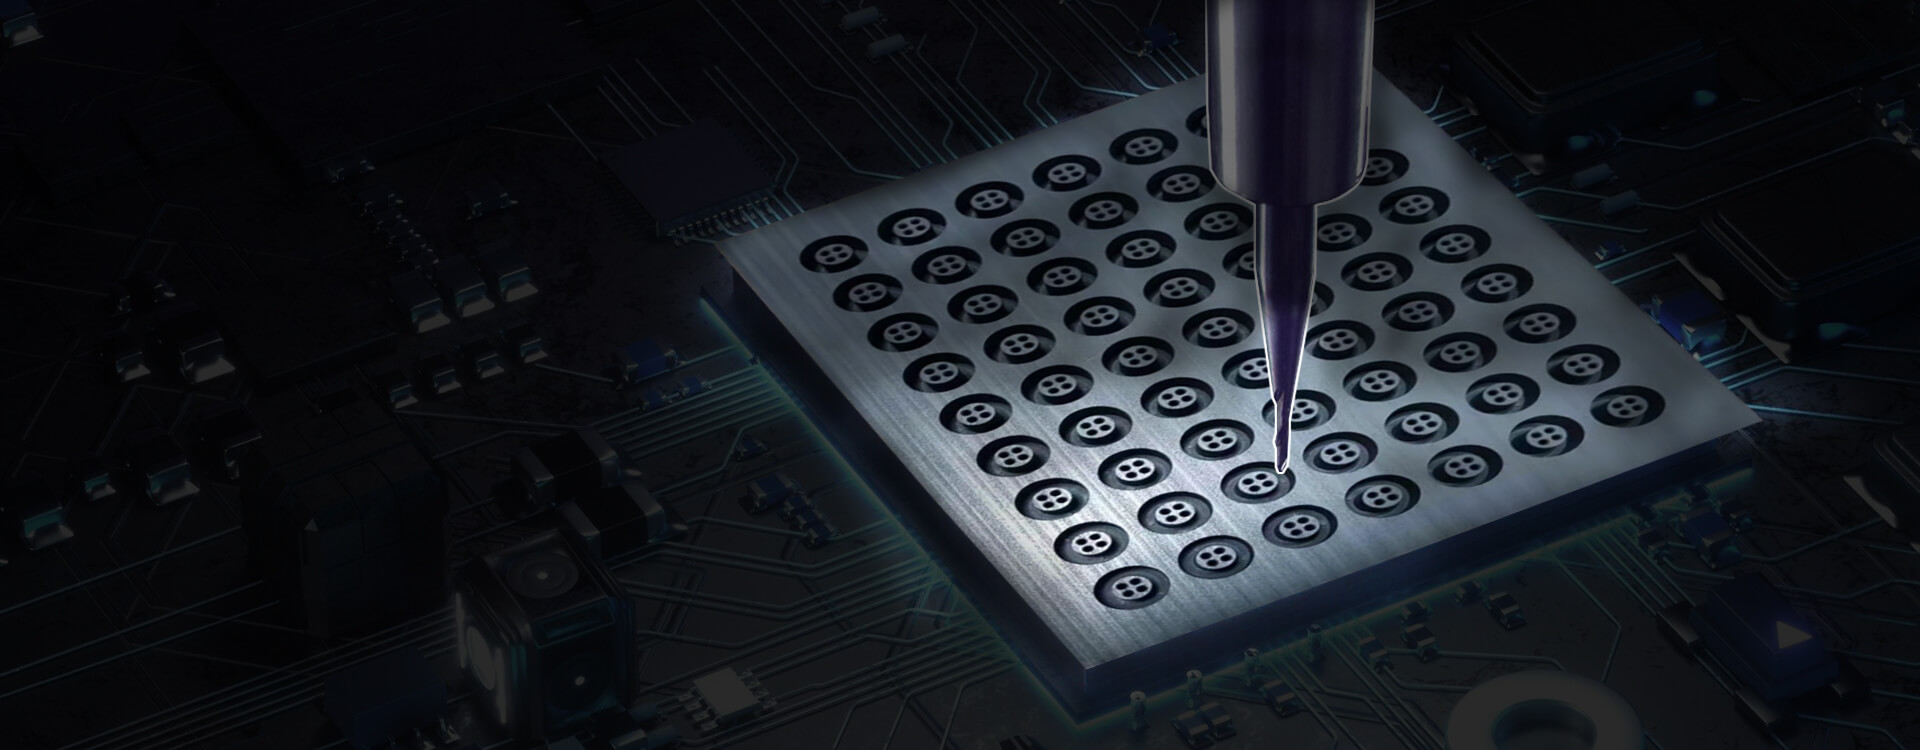
3. 透气结构和材料孔隙平衡。部分烧网底板会加工透气孔,方便排胶、分解气体快速排出,透气孔排布、孔径大小需要兼顾透气性与底板刚性,开孔过多会降低板面平面保持能力。
二、精密加工围绕板面平整与透气排胶设计
1. 板面结构分为实心平板款和带透气孔款,实心款适合薄铜网烧结,透气款适合带有机粘结剂的铜粉毛细坯。板面平面度是核心指标,大面积底板需要控制板面厚薄均匀,减少温差带来的变形。所有孔位边缘做圆滑 R 过渡,防止尖角位置应力集中开裂,同时减少铜粉挂留。
2. 加工流程管控应力释放。采用 PCD 金刚石刀具低速精铣,粗加工之后静置时效释放切削应力,再研磨工作面;工作面粗糙度控制合理区间,过于光滑容易粘网,粗糙度过高会勾扯铜丝造成毛细网破损。加工完成经过超声清洗、无尘吹扫,清除内嵌在孔隙和透气孔内的石墨微粉。
3. 多片叠烧结构配套定位限位。批量烧结时多片铜网叠放,底板搭配简易限位挡条,防止铜网在气流带动下偏移错位,保证每一片毛细网烧结状态一致。
三、上机运维与报废管控稳定毛细芯品质
1. 新底板上线前执行烘炉除潮流程,阶梯升温缓慢排气,受潮石墨直接高温烧结容易表层剥落掉粉。烧网工序升温曲线平缓,排胶阶段控制升温速率,避免粘结剂快速大量气化鼓动铜网,造成毛细结构移位。炉内真空或者保护气氛围稳定管控,定期检漏。
2. 每次开炉冷却后开展点检,重点检查工作面粘铜、透气孔堵塞、板面翘曲、发丝裂纹、边角崩缺。粘附的铜粉残渣只能低压无尘吹扫清理,禁止硬质工具刮擦,致密防渗表层划伤后粘网问题会持续加重。透气孔堆积碳化物要及时疏通,孔道堵塞会造成局部排胶不畅,铜网烧结不均。
3. 分级执行报废标准。轻微粘铜、平面度在公差范围内,清理后可以继续使用;出现贯通裂纹、板面翘曲超差、大面积氧化粉化、铜料渗透进基体内部,必须直接报废,禁止返修继续投入量产。
VC 均温板烧网底板是毛细芯成型的基础载体,毛细网烧结的一致性会传导到后续封焊、检漏、散热性能测试环节。低价石墨底板晶粒粗、平面稳定性差,几次烧结循环之后板面变形,同批次铜网孔隙率差异变大。结合铜网厚度、是否含粘结剂、单版排布尺寸匹配材质与透气结构,记录底板使用批次和平面度变化,计划性轮换备件,是稳定 VC 毛细性能的关键步骤。