

水(液)冷板钎焊石墨模具是什么
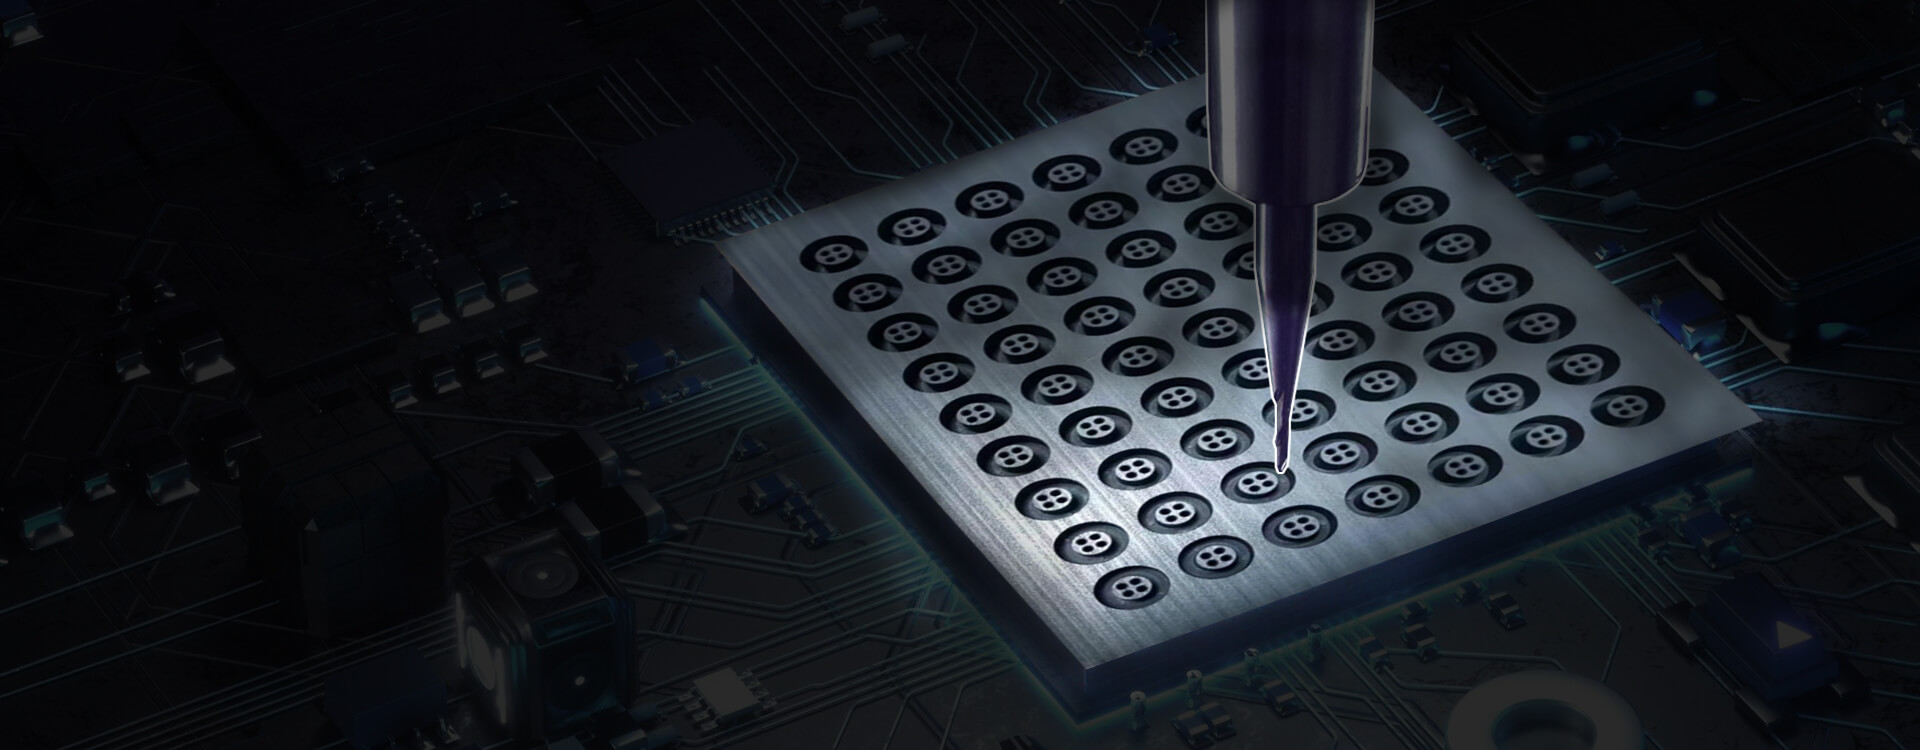
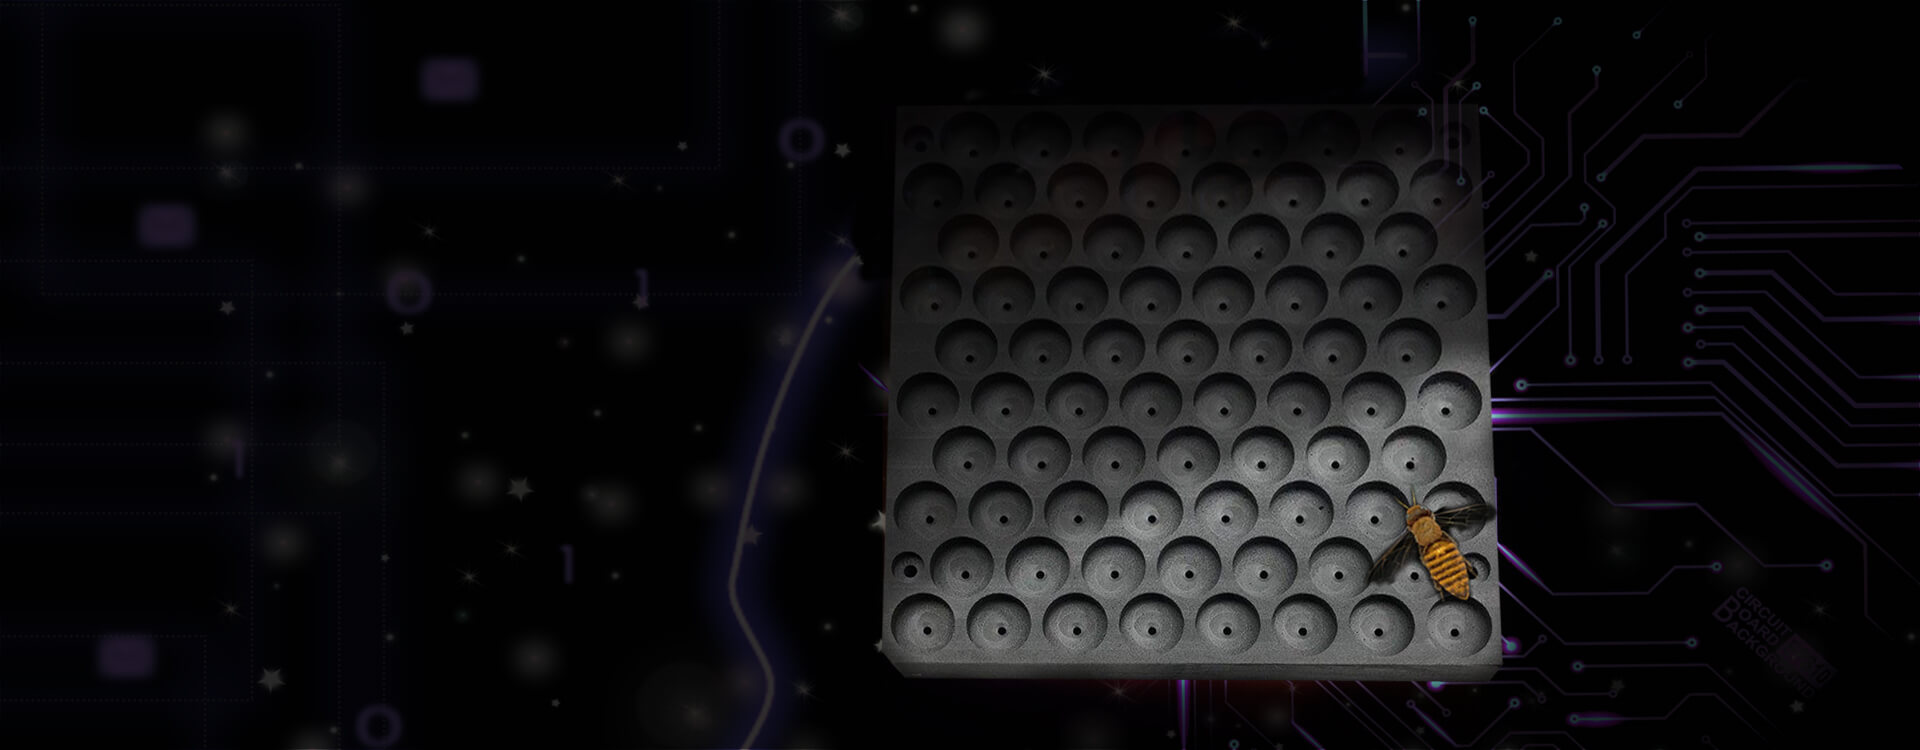
水(液)冷板钎焊石墨模具是运用石墨资料制作,并经过钎焊工艺完成液冷板制作的专用模具。以下从中心组成、作业原理、资料特性、制作工艺、应用场景五个方面进行具体说明:
一、中心组成:石墨模具与钎焊工艺的结合
石墨模具
功用:作为成型工具,界说液冷板的形状、尺度及内部流道结构。
特性:石墨资料具有耐高温(最高可达3000℃)、化学安稳性强、导热性好、热膨胀系数低等特性,能耐受钎焊高温(一般高于钎料熔点25-60℃)而不变形,保证模具精度。
钎焊工艺
原理:选用熔点低于母材的钎料(如银基、铜基合金),将液冷板的部件(如盖板、流道板)与模具加热至钎料熔化温度,液态钎料经过毛细作用填充部件空隙,冷却后构成冶金结合,完成牢固衔接。
优势:钎焊接头光滑平整,变形小,工件尺度精确,适合精细散热结构的制作。
二、作业原理:液冷板散热与钎焊衔接的协同
液冷板散热原理
液冷板内部规划有多条流道,冷却液(如水、防冻液)从入口流入,流经电子元件(如CPU、IGBT)安装面,吸收热量后从出口流出,经过循环体系将热量传导至散热片或外部冷源。
优势:散热功率高(比热容大)、噪音低(无需电扇)、安稳性好(不受环境温度影响),广泛应用于高性能计算机、服务器、新能源汽车电池等范畴。
钎焊衔接原理
钎料熔化后潮湿母材外表,填充部件空隙,经过扩散作用构成强衔接。例如,银基钎料可用于铜-铜、铜-不锈钢等异种金属衔接,保证液冷板在高压、高温工况下不走漏。
三、资料特性:石墨的不可替代性
耐高温性:石墨熔点达3650-3700℃,在钎焊高温(一般800-1000℃)下保持结构安稳,避免模具变形。
化学安稳性:不与钎料或冷却液发生反应,避免杂质污染,延伸液冷板运用寿命。
导热性:石墨导热系数达100-400W/(m·K),有助于钎焊时热量均匀分布,削减局部过热风险。
加工精度:经过数控线切开或激光切开工艺,可将石墨模具尺度公役控制在±0.1mm以内,满意液冷板精细流道规划需求。
四、制作工艺:从规划到成型的全流程
选材与预处理
依据液冷板运用条件(如温度、耐腐蚀性)选择石墨等级(如等静压石墨、模压石墨)。
对石墨原资料进行切开、打磨,预留加工余量。
3D建模与结构规划
运用CAD软件规划模具形状、尺度及流道布局,优化冷却液活动途径,提高散热功率。
例如,选用蛇形流道规划可增加换热面积,降低热阻。
精细加工
经过分层切削(每刀深度≤2mm)和途径优化,保证流道外表粗糙度Ra≤0.8μm,削减冷却液活动阻力。
加工后进行尺度初检,保证契合规划要求。
钎焊拼装
将液冷板部件(如盖板、流道板)与石墨模具装配,涂覆钎剂(如硼砂、氟化物混合物)去除氧化膜。
加热至钎焊温度,液态钎料填充空隙,冷却后构成密封结构。
五、应用场景:高性能散热的中心解决方案
数据中心与服务器
液冷板钎焊石墨模具用于制作高密度服务器液冷散热模块,解决传统风冷散热不足问题,提高计算性能。
新能源汽车
在电池热办理体系中,液冷板经过钎焊石墨模具制作,保证电池组在-40℃至60℃环境下安稳作业,延伸续航里程。
航空航天
石墨模具的轻量化(密度约1.8-2.2g/cm3)与耐高温性,使其成为航空电子设备液冷散热的优选方案。
工业激光设备
液冷板钎焊石墨模具用于制作高功率激光器散热体系,避免光学元件因过热损坏,提高设备可靠性。