

钎焊热压烧结石墨模具
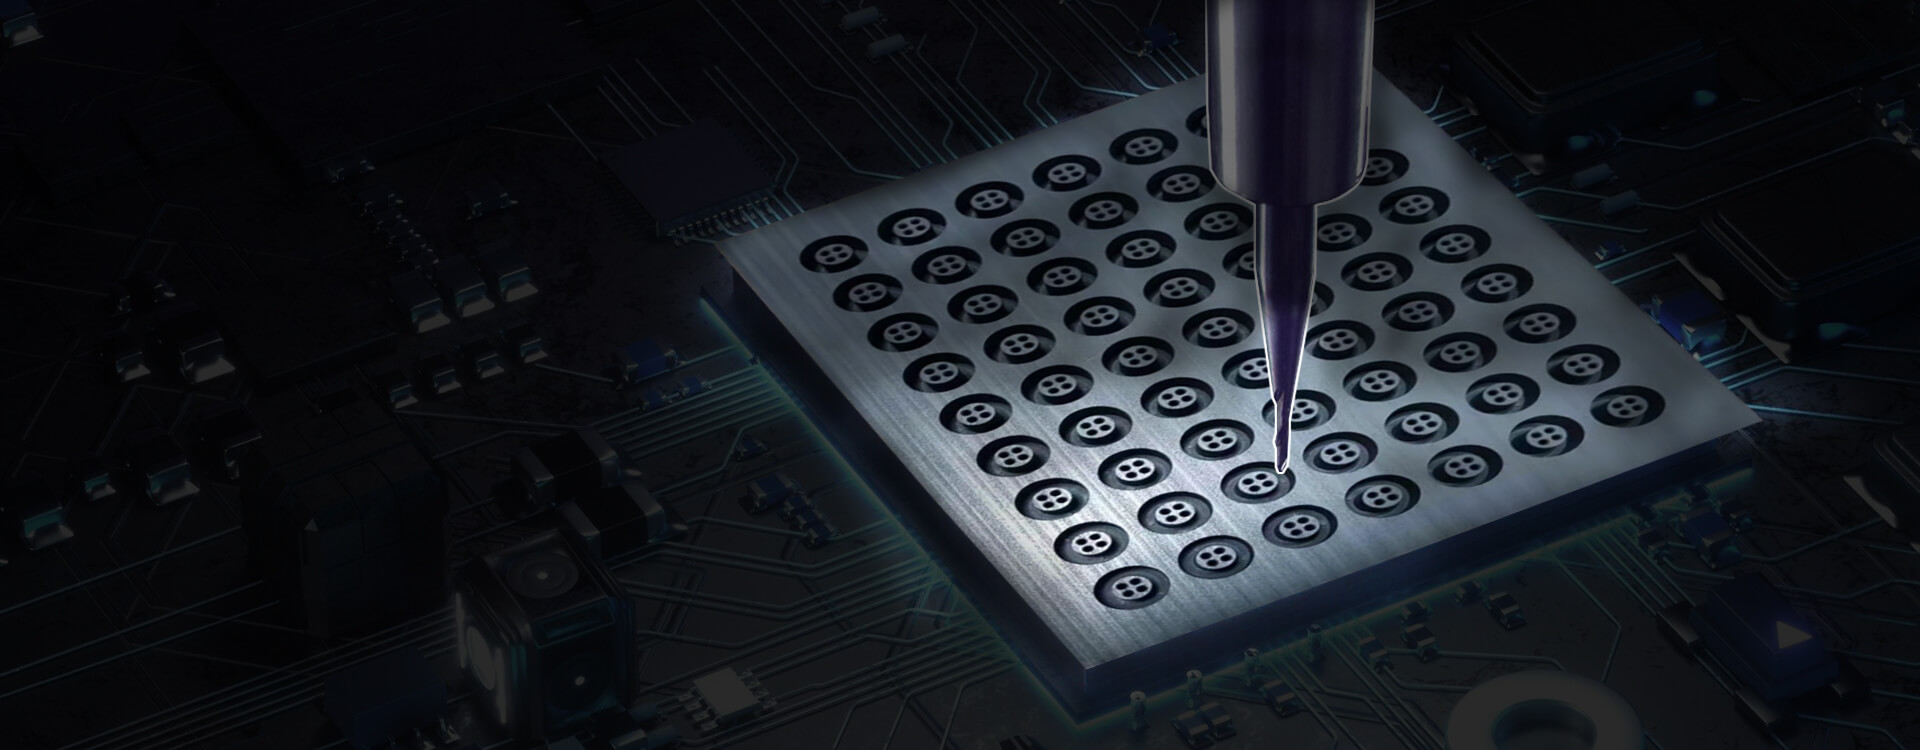
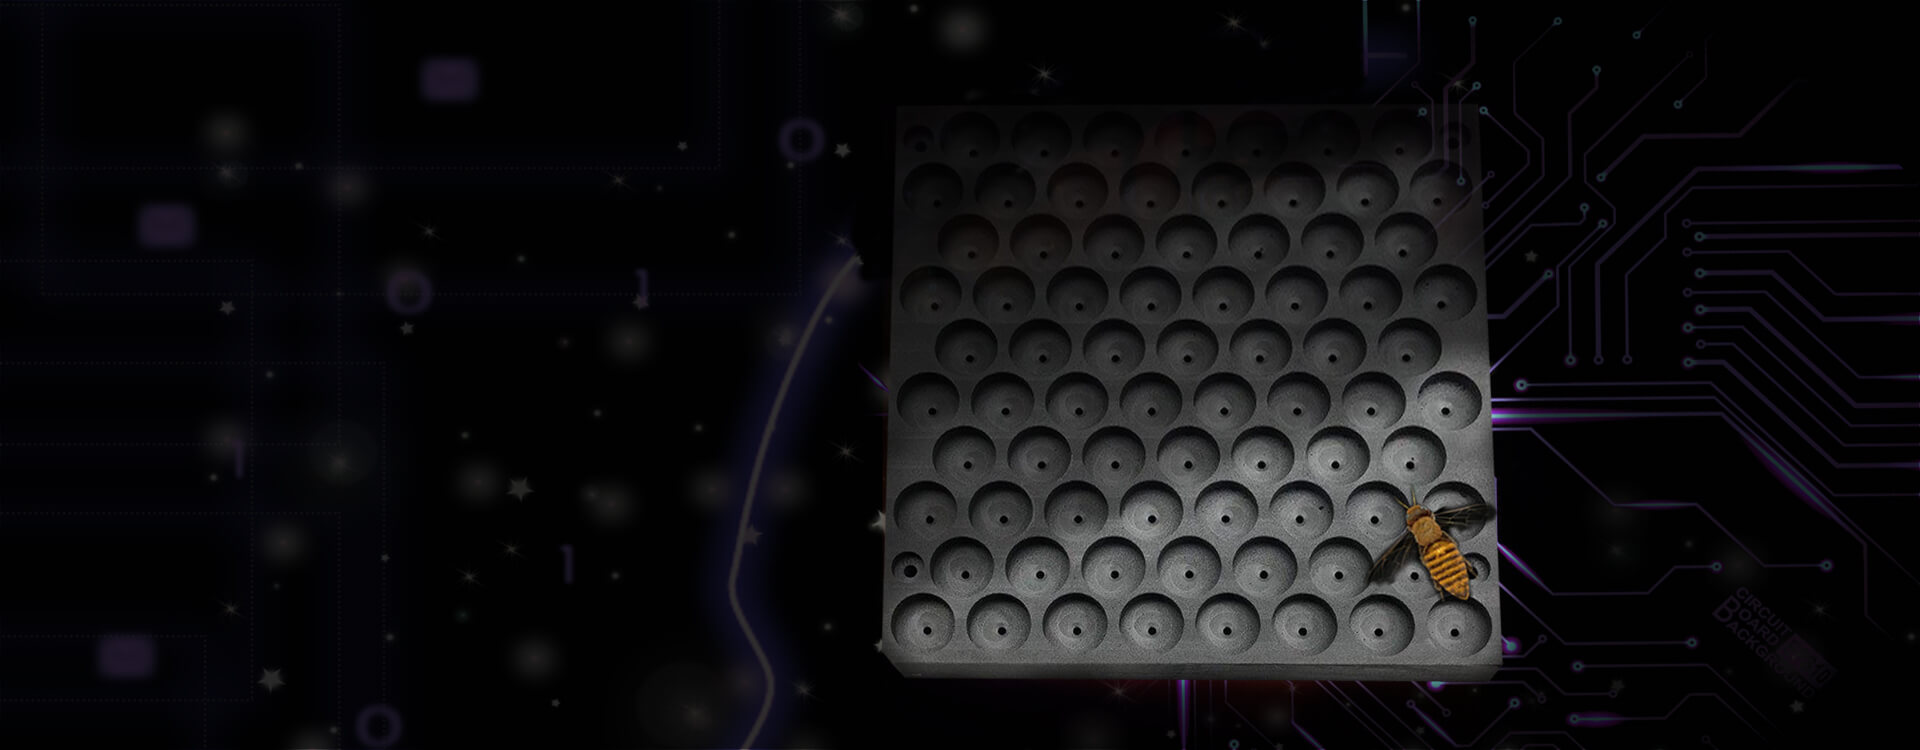
钎焊热压烧结石墨模具是结合热压烧结工艺与石墨资料特性的要害东西,广泛使用于电子制作、半导体封装、陶瓷烧结及金属加工等领域。以下从资料特性、工艺优势、使用场景及选型关键四个方面展开分析:
一、石墨资料的特性优势
耐高温与化学稳定性
石墨在惰性气氛或真空环境中可承受2500℃以上高温,且不与大多数金属(如铜、铝、钛)产生化学反响,保证钎焊进程无污染。例如,在半导体封装中,石墨模具可稳定承载芯片,防止高温下杂质进入影响功能。
低热膨胀系数
石墨的热膨胀系数仅为1Cr18Ni9Ti钢的1/4,热压烧结时模具与工件的热变形差异小,削减开裂危险。例如,在航空发动机单晶叶片钎焊中,石墨模具使接头剩余应力下降40%,疲惫寿数进步2倍。
自润滑与抗磨性
石墨外表具有自润滑特性,可削减模具与工件的冲突,延伸模具寿数。在金刚石东西制作中,石墨模具经多次使用后仍能保持外表精度,下降生产成本。
导热性与均匀性
石墨导热系数挨近金属,热压烧结时热量传导均匀,防止部分过热导致钎料低熔点组分挥发。例如,在LED封装中,石墨模具使芯片与基板结合层厚度偏差操控在±2μm以内,进步散热功率。
二、热压烧结工艺的中心优势
下降烧结温度与时刻
热压烧结经过施加压力(一般30-100MPa)促进颗粒重排和塑性活动,使烧结温度比常压烧结下降200-300℃,时刻缩短50%以上。例如,氮化硅陶瓷在1700℃、30MPa压力下即可到达致密化,而常压烧结需1900℃以上。
操控晶粒成长
高温下压力作用可抑制晶粒异常长大,获得细晶粒结构,进步资料强度。例如,热压烧结的碳化硼陶瓷抗弯强度可达600MPa,是常压烧结的2倍。
进步资料致密度
压力辅助下,胎体空隙中的气体更易排出,致密度可达99%以上。在金属基复合资料钎焊中,石墨模具使孔隙率下降至0.5%以下,进步接头耐蚀性。
三、典型使用场景
半导体与电子封装
芯片封装:石墨模具用于承载芯片,经过均匀传热保证钎料潮湿性,进步封装可靠性。例如,在IGBT模块封装中,石墨模具使焊接层厚度偏差操控在±2μm,热阻下降15%。
3D封装:石墨夹具经过真空吸附固定多层堆叠芯片,防止层间错位。在7nm以下芯片制作中,石墨工装使芯片堆叠精度达±0.5μm。
陶瓷与金属衔接
燃料电池双极板:石墨模具用于质子交流膜燃料电池双极板的钎焊,经过仿形规划保证流场通道深度一致性≤5μm,进步电池功率。
航空航天部件:在航空发动机涡轮盘与叶片的钎焊中,石墨工装作为加热体和定位东西,使接头剩余应力下降40%,疲惫寿数进步2倍。
金刚石东西制作
金刚石磨轮:石墨模具经过液压体系施加压力,结合红外测温与温控仪操控电流,完成金刚石颗粒与胎体的均匀结合。例如,某型金刚石磨轮烧结中,石墨模具使胎体对金刚石的包镶强度进步30%。
四、选型与使用关键
资料纯度与粒径
挑选高纯度(≥99.99%)、超细颗粒(平均粒径<15μm)的石墨资料,以削减杂质进入和气孔率。例如,在半导体封装中,高纯石墨模具可防止铜基钎料氧化,进步接头导电性。
结构规划优化
仿形规划:依据工件形状定制模具,保证钎焊间隙均匀。例如,在电子真空器材制作中,石墨模具贴合微波波导曲面,使钎焊间隙操控在0.05-0.1mm。
镂空减重:经过镂空规划削减模具热容量,进步升温速率。例如,某精细薄壁零件钎焊中,选用镂空工装后单炉装载量从1件进步至4件。
外表处理与涂层
电镀或喷涂:在石墨外表电镀镍、铜或喷涂钛、锆,增强钎料潮湿性。例如,在石墨与钼的钎焊中,选用475Ti-475Cr-5Nb钎料,结合外表镀钛处理,完成可靠衔接。
脱模剂使用:在热压烧结氮化硅时,石墨模具内涂氮化硼涂层,防止反响生成碳化硅,便于脱模。
工艺参数操控
温度均匀性:经过分阶段升温(如500℃后快速升温)和均匀控温,防止部分过热。例如,在某型航空发动机叶片钎焊中,温度均匀性操控在±5℃以内。
压力与时刻匹配:依据资料特性调整压力(30-100MPa)和保温时刻(10-60分钟),防止晶粒长大或强度下降。例如,在碳化硼陶瓷烧结中,30MPa压力下保温30分钟可获得最佳功能。